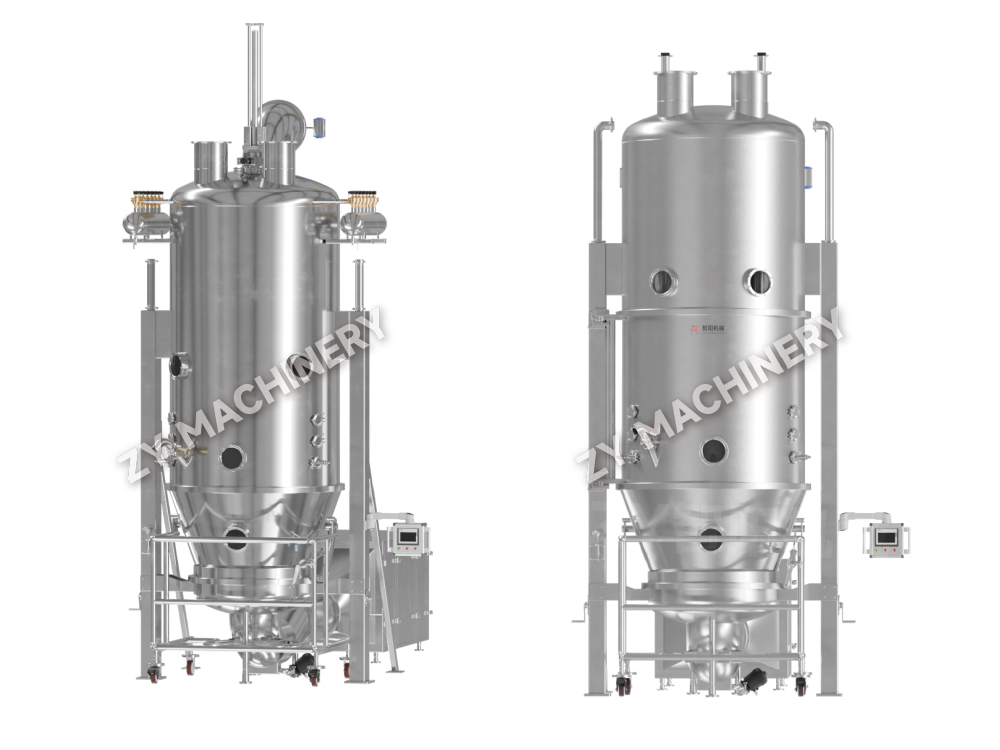
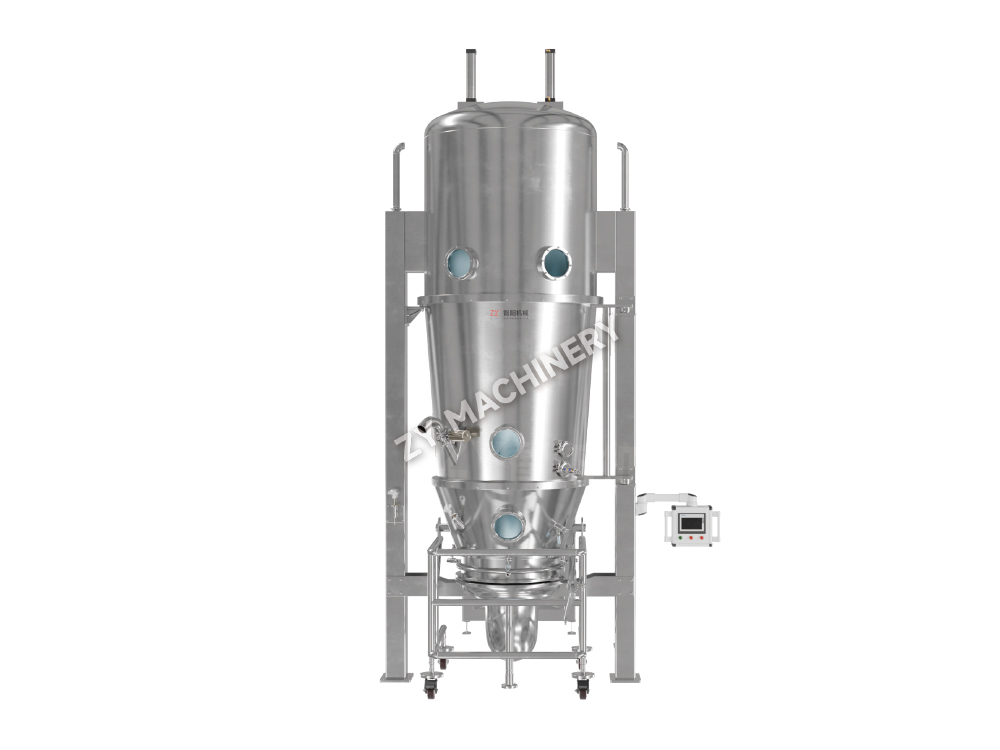
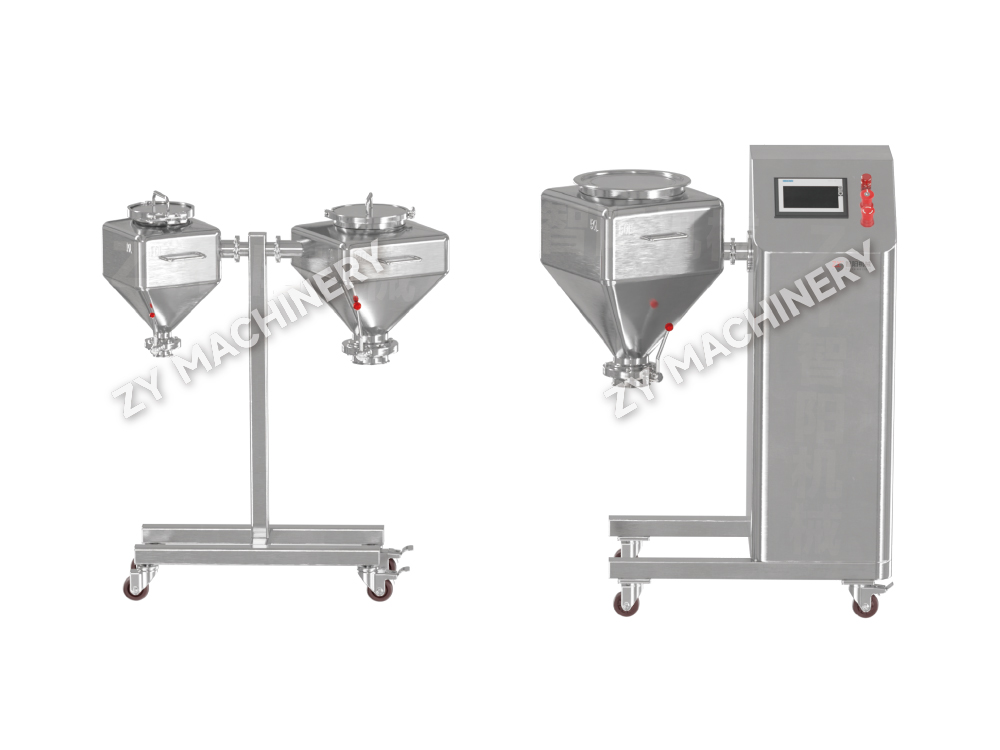
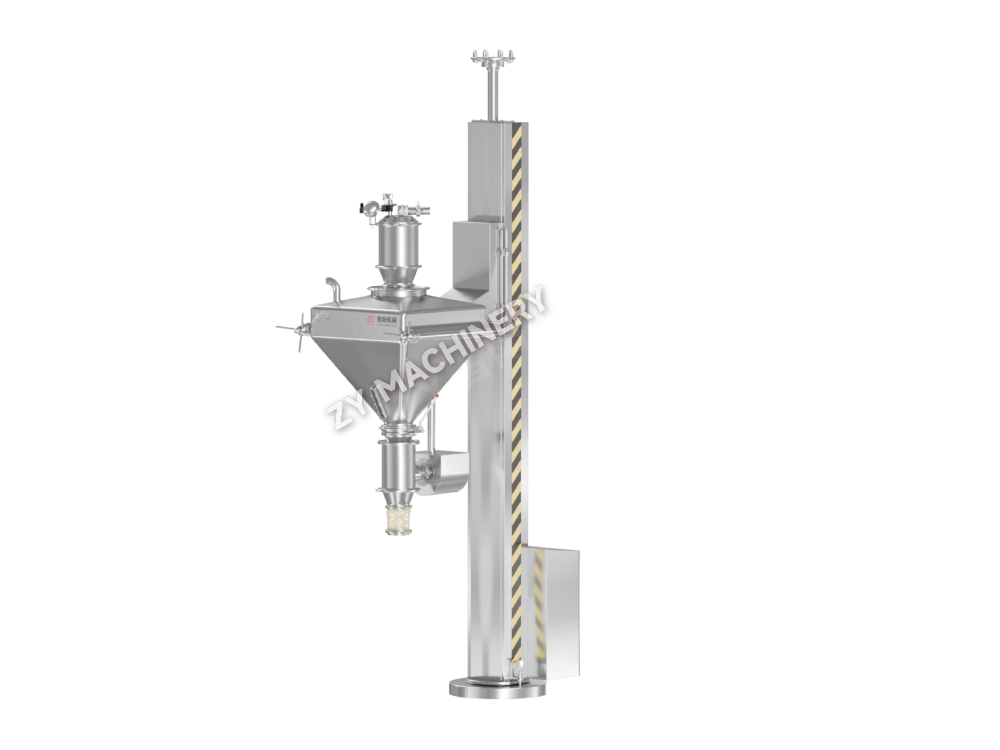
HSD R&D مختبر حجم بن خلاط
يحقق خلاط الصندوق ذو الحجم المعملي HSD R&D خلطًا فعالاً للمواد من خلال د.....

يمكن أن تنتقل دفعة واحدة من المسحوق من الخلط إلى الحبيبات المجففة في أقل من 90 دقيقة - دون الحاجة إلى خطوات خلط منفصلة أو تدليك رطب أو تجفيف صينية. هذا هو الوعد الأساسي للتحبيب في طبقة الموائع: طريقة التحبيب الرطب التي تدمج الخلط والرش والتجفيف داخل غرفة مغلقة واحدة.
تقوم هذه العملية بتحويل المساحيق الناعمة والمتماسكة إلى حبيبات حرة التدفق عن طريق تعليقها في تيار هوائي ساخن ورش محلول رابط على الجزيئات المميعة. عندما تتصادم الجزيئات وتبلل، تتشكل الجسور السائلة؛ ثم يترك تبخر المذيب وراءه جسورًا صلبة تعمل على تثبيت الجزيئات الأولية وتكوين تكتلات. والنتيجة هي حبيبات ذات قابلية انضغاط محسنة، وغبار أقل، وكثافة كبيرة أعلى - وكلها أمور بالغة الأهمية لضغط القرص بشكل متسق وملء الكبسولة.
على عكس التحبيب الرطب عالي القص، حيث تقوم دافعة ميكانيكية بتحريك التكتل، فإن التحبيب بطبقة الموائع يعتمد على التقليب الهوائي. وينتج عن ذلك حبيبات أكثر مسامية وأسرع تفككًا ويسمح بإجراء العملية بأكملها في وعاء واحد. بالنسبة للعناصر النشطة الحساسة للحرارة، فإن تأثير التبريد التبخيري المشترك الحالي يحافظ على درجة حرارة المنتج أقل بكثير من درجة حرارة الهواء الداخل، عادة في نطاق 25-45 درجة مئوية.
تمر كل دفعة بثلاث مراحل متميزة. إن فهم التغييرات في كل مرحلة يمنحك نقاط التحكم لتحديد حجم الحبيبات والرطوبة والكثافة بشكل متوقع.
لا تتغير خصائص الحبيبات بشكل عشوائي، بل تتبع المنطق الفيزيائي للرطوبة والحرارة والزخم. يوضح الجدول أدناه متغيرات العملية المستقلة لتأثيراتها النهائية.
| المعلمة | النطاق النموذجي | حجم الحبيبة | الكثافة الظاهرية | محتوى الرطوبة | الغرامات |
|---|---|---|---|---|---|
| درجة حرارة الهواء الداخل | 40-80 درجة مئوية | إنقاص | إنقاص | إنقاص | زيادة |
| معدل الرش | 10-50 جم/دقيقة/كجم | زيادة | زيادة | زيادة | إنقاص |
| ضغط الانحلال | 1.5-3.0 بار | إنقاص | لا يوجد تغيير كبير | لا يوجد تغيير كبير | زيادة |
| حجم الهواء السائل | 0.8-2.0 م/ث | إنقاص | إنقاص | إنقاص | زيادة |
| درجة حرارة المنتج | 25-45 درجة مئوية | إنقاص (if high) | إنقاص | إنقاص | زيادة |
رطوبة الهواء الداخل تستحق الذكر بشكل خاص. يمكن أن تؤدي نقطة الندى التي تزيد عن 10 درجات مئوية إلى تخريب كفاءة التجفيف عن طريق تقليل القوة الدافعة للتبخر. بالنسبة للتركيبات الحساسة للرطوبة، فإن الحفاظ على نقطة تكاثف الهواء الداخل أقل من 5 درجات مئوية ليس أمرًا اختياريًا — فهو شرط أساسي لإمكانية تكرار الإنتاج من دفعة إلى دفعة. حديث FLB حبيبات طبقة السوائل مع وحدات معالجة الهواء المتكاملة تمنحك تحكمًا دقيقًا في درجة الحرارة والرطوبة وتدفق الهواء، مما يجعل هذه الترابطات الهامة قابلة للإدارة على نطاق الإنتاج.
لا يعد تكوين الرش خيارًا تصميميًا محيطيًا - فهو يحدد آلية نمو الحبيبات ونطاق التطبيقات التي يمكن أن تخدمها الآلة. تختلف التكوينات الثلاثة في موضع الفوهة، ومسار الجسيمات، ونمط الاتصال بالسائل والصلب.
| ميزة | رذاذ علوي | رذاذ سفلي (ورستر) | رذاذ عرضي (الدوار) |
|---|---|---|---|
| موضع الفوهة | فوق السرير | داخل السرير، إلى أعلى | الجانب، في قرص دوار |
| حركة الجسيمات | التميع العشوائي | تم طلب التدفق التصاعدي من خلال أنبوب التقسيم | التميع بالطرد المركزي |
| آلية النمو | التجمع العشوائي | ترسيب الفيلم الطبقات | الكروية والتكثيف |
| الأفضل ل | التحبيب التقليدي | طلاء وتحبيب الطبقات | حبيبات عالية الكثافة |
| كثافة الحبيبات | منخفضة إلى متوسطة | متوسطة إلى عالية | عالية |
يُعد الرذاذ العلوي بمثابة العمود الفقري لأشكال الجرعات الصلبة القياسية - سريعة وبسيطة ومتسامحة. تهيمن أنظمة Wurster ذات الرش السفلي عندما تحتاج إلى تطبيق طبقة وظيفية موحدة أو بناء جزيئات ذات طبقات من قلب البذور. تقوم معالجات الرذاذ العرضي، أو الدوار، بتوليد الكريات الأكثر كثافة والأكثر كروية، والتي تستخدم غالبًا في أنظمة توصيل الأدوية متعددة الجسيمات. إذا كان تطبيقك يتطلب طلاءًا بدلاً من التكتل البسيط، فستكون أداة مخصصة LDPB طلاء طبقة السوائل مع إدخال Wurster يمنحك توزيعًا أكثر إحكامًا لسمك الفيلم مقارنة بآلة الرش العلوية الهجينة التي تجري تجارب الطلاء.
فحتى الصيغة المصممة جيدًا يمكن أن تسيء التصرف إذا انحرفت معلمة واحدة خارج غلاف العملية الخاص بها. فيما يلي أوضاع الفشل الأربعة الأكثر شيوعًا والتعديلات التي تصححها.
إن زيادة الحجم ليست مضاعفة خطية لحجم الهواء ومعدل الرش. إن الحفاظ على نفس معدل الرش لكل كيلو جرام من المسحوق في دفعة 100 كيلوجرام تم تشغيلها في مختبر 5 كيلوجرام سيؤدي في كثير من الأحيان إلى إغراق الطبقة الأكبر حجمًا لأن الحرارة وانتقال الكتلة لا يتوسعان بشكل مباشر مع كتلة المسحوق. والقاعدة الأساسية هي الحفاظ على حجم قطرة ثابت، ورطوبة نسبية ثابتة للهواء الخارج، ودرجة حرارة ثابتة للمنتج.
يوضح الجدول أدناه نطاقات المعلمات النموذجية عبر المقاييس عند قياس تركيبة قياسية تعتمد على النشا. لاحظ أن سرعة التميع تزيد قليلاً للتعويض عن ارتفاعات الطبقة الأعمق، بينما ينخفض معدل الرش لكل كيلوغرام لتجنب التبلل الزائد.
| المعلمة | معمل (3 كجم) | طيار (30 كجم) | الإنتاج (150 كجم) |
|---|---|---|---|
| درجة حرارة الهواء الداخل (°C) | 60 | 65 | 65 |
| معدل الرش (g/min) | 60 | 350 | 1200 |
| ضغط الانحلال (bar) | 1.8 | 2.2 | 2.5 |
| سرعة الهواء (م/ث) | 0.9 | 1.2 | 1.5 |
| درجة حرارة المنتج (°C) | 32 | 34 | 34 |
تشغيل هذه التجارب أولاً على أ DLP R&D المحبب متعدد الأغراض يتيح لك تعيين مساحة التصميم باستخدام الحد الأدنى من المواد قبل الالتزام بواجهة برمجة التطبيقات باهظة الثمن للدفعات التجريبية. كما تعمل القدرة على التبديل بين تحبيب الرش العلوي وطلاء Wurster على نفس جهاز المختبر على ضغط الجدول الزمني لتطوير التركيبة.
إن الاختيار بين طبقة السوائل والتحبيب عالي القص لا يتعلق بالتكنولوجيا "الأفضل" - بل يتعلق بملف تعريف الحبيبات الذي يضغطه جهازك اللوحي والطلب المستهدف للإذابة. يوضح الجدول أدناه المفاضلات عبر سبعة معايير مهمة في الإنتاج.
| المعيار | تحبيب سرير السوائل | عالية Shear Granulation |
|---|---|---|
| هيكل الحبيبية | مسامية ومنخفضة الكثافة | كثيفة، قوة عالية |
| وقت التفكك | أسرع | أبطأ |
| وقت العملية لكل دفعة | 60-90 دقيقة | 20-40 دقيقة (بالإضافة إلى التجفيف المنفصل) |
| البصمة | وحدة واحدة؛ ارتفاع أكبر | خلاط مجفف السرير السائل مطحنة الرطب. بصمة أوسع |
| جهد التنظيف | أبسط، سفينة واحدة | سفن متعددة، غالبًا ما تكون ذات مناولة جماعية رطبة |
| حساسية للتحبب الزائد | منخفض | عالية; requires precise endpoint control |
| الأفضل ل heat‑sensitive APIs | نعم، التبريد التبخيري | خطر النقاط الساخنة في الكتلة الكثيفة |
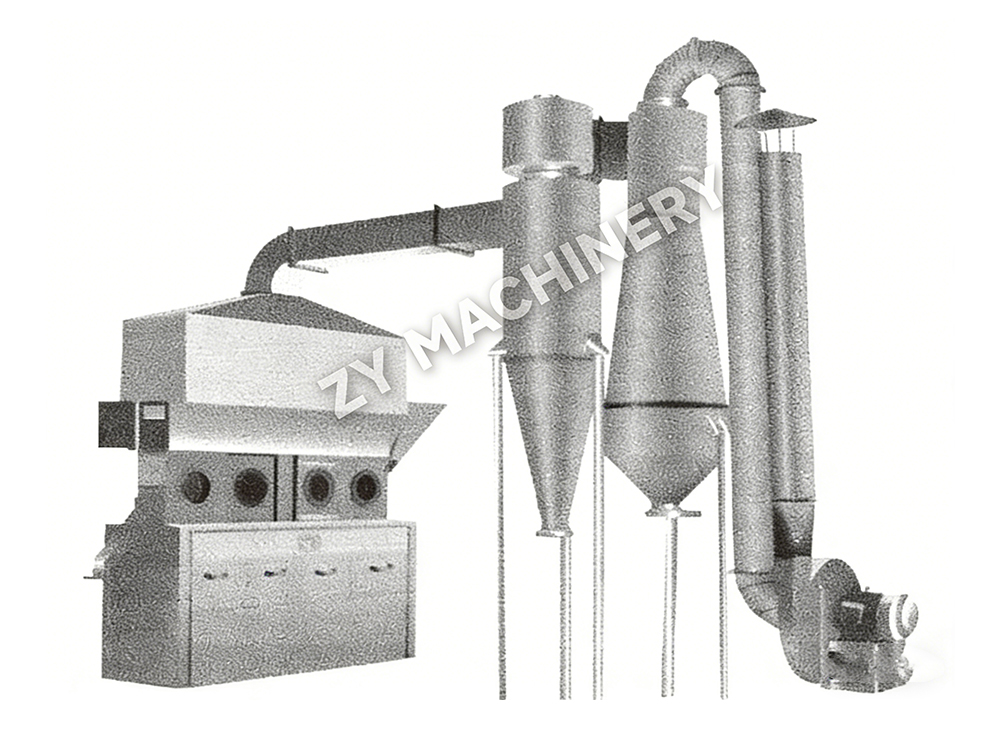
إذا كان القرص المستهدف الخاص بك يحتاج إلى تفكك سريع وكنت تعمل باستخدام تركيبة تتدفق بشكل سيئ، فإن التحبيب في طبقة السوائل هو الطريق المباشر. عندما تحتاج إلى حبيبات صلبة وقوية لتكوين أقراص عالية السرعة لدواء قاسٍ ومشوه من الناحية البلاستيكية، فغالبًا ما يكون القص العالي هو الفائز - ولكنك ستحتاج إلى خطوة تجفيف منفصلة. تستخدم المنشآت التي تستخدم كلتا التقنيتين في كثير من الأحيان محبب عالي القص لخطوة الكتلة الرطبة ثم تنقل المادة إلى مجفف طبقة الموائع، وتجمع بين البنية الحبيبية الكثيفة للقص العالي مع التجفيف اللطيف للطبقة المميعة.
يظل تحبيب طبقة الموائع هو المسار الأكثر مباشرة من مزيج المسحوق إلى الحبيبات القابلة للضغط عندما تكون المسامية والذوبان السريع من الأولويات. تلغي هذه العملية خطوات المعالجة المتعددة وتمنح المهندسين تحكمًا دقيقًا في سمات الحبيبات من خلال مجموعة من المعلمات القابلة للتعديل.
لتأمين دفعات قوية وقابلة للتحويل، اتبع الممارسات التالية:
تريد البقاء حتى الآن؟
اتصل بنا عبر عنوان البريد الإلكتروني أدناه.
لا تقلق بشأن البريد العشوائي. نحن نكره ذلك أيضا!
العميل المحمول
حساب الفيديو
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
البريد الإلكتروني: zy@zy-drying.com
معرف وي شات
واتساب
حقوق النشر2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. جميع الحقوق محفوظة  الشركة المصنعة لمعدات الجرعات الصلبة عن طريق الفم