المعرفة الصناعية
حالة الكتلة الرطبة تحدد استقرار البثق
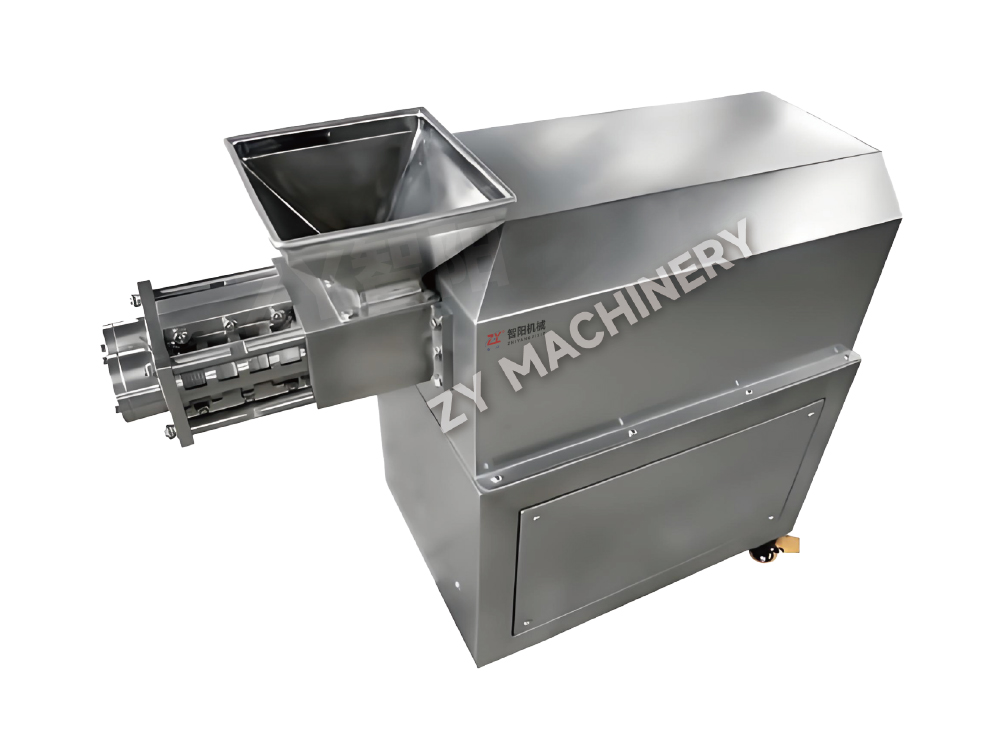
ل حبيبات البثق غالبًا ما لا يكون المتغير الأكثر تأثيرًا عند المنبع هو ضغط البثق نفسه، بل حالة الكتلة الرطبة التي تدخل البرميل. يحدد توزيع المادة الرابطة، وتوحيد الرطوبة، ووقت الخلط، وتسلسل الترطيب ما إذا كانت المادة تتدفق بشكل مستمر أو تتناوب بين الانسداد وتكوين حبلا ضعيف.
العلامات العملية التي لوحظت أثناء المحاكمات
| الملاحظة | السبب المحتمل للعملية | تعديل المحاكمة |
|---|---|---|
| تتكسر الخيوط مباشرة بعد التفريغ | اللدونة غير كافية أو التوزيع غير المتكافئ للموثق | مراجعة معدل إضافة السائل ووقت الخلط الرطب |
| يتم سد ثقوب القالب بشكل متقطع | كتلة مفرطة الرطوبة، أو مسحوق متكتل، أو خلط مسبق سيئ | التحقق من مستوى الرطوبة وتوحيد المزيج الجاف |
| قطر حبلا يتقلب | عدم تناسق التغذية أو كثافة الكتلة الرطبة غير المنتظمة | استقرار التغذية وتأكيد اتساق خلط الدفعة |
عادةً ما تقلل الكتلة الرطبة المستقرة واللدنة بشكل موحد من عمل التصحيح في اتجاه مجرى النهر بشكل أكثر فعالية من زيادة قوة البثق. في ZY، نستخدم تجارب المواد لربط معلمات الخلط بسلوك البثق قبل اقتراح تكوين الإنتاج.
اختيار فتحات القالب حول مسار الحبيبات المستهدفة
يجب أن يعتمد اختيار فتح القالب على النتيجة النهائية المطلوبة بدلاً من مظهر الجديلة وحده. يتم اختيار فتحات القالب الدائرية بشكل شائع عندما تدخل البثق مرحلة الكروة، في حين أن الفتحات ذات الشكل قد تكون ذات صلة عندما يكون لهندسة الجديلة أو سلوك التجفيف غرض وظيفي.
أسئلة من جانب المشتري تستحق التأكيد قبل اختيار المعدات
- هل من المتوقع أن يبقى المنتج على شكل مقذوف، أم سيتم تقريبه في جهاز كروي؟
- ما هو نطاق حجم الجسيمات المقبول بعد التجفيف والفحص؟
- هل تحتوي التركيبة على مكونات لزجة أو كاشطة أو حساسة للحرارة أو شديدة المرونة؟
- هل تتطلب المنتجات المتعددة ألواح قوالب قابلة للتبديل أو تتطلب سهولة التنظيف بين الدفعات؟
قد تدعم الفتحات الأصغر أهدافًا حبيبية أكثر دقة، ولكنها يمكنها أيضًا زيادة المقاومة وجعل التحضير السيئ للكتلة الرطبة أكثر وضوحًا. قد تعمل الفتحات الأكبر حجمًا على تحسين إمكانات الإنتاجية أثناء إنتاج خيوط تحتاج إلى ظروف كروية وتجفيف مختلفة.
يتمثل نهجنا الهندسي ZY في مطابقة اختيار القالب مع خصائص المواد، والسعة المتوقعة، والمسار المقصود بدلاً من التعامل مع لوحة القالب كملحق معزول.
ينبغي تقييم البثق والكروية كحلقة عملية واحدة
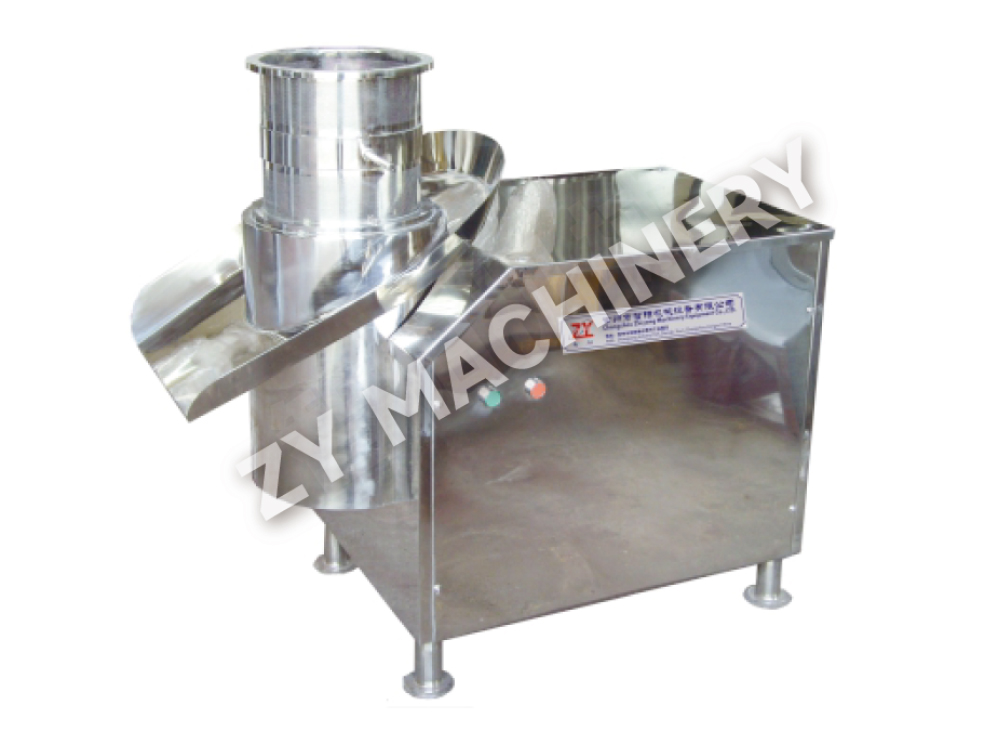
عندما تكون هناك حاجة إلى حبيبات أو كريات مستديرة، لا يمكن الحكم على أداء البثق فقط من خلال إنتاج خيوط مستمرة. يجب أن تتمتع الخصلة أيضًا بالقوة المناسبة، وحالة الرطوبة، واللدونة للتحكم في الكسر والتقريب أثناء عملية الكروية.
كيف يؤثر ناتج البثق على جودة الحبيبات
| حالة البثق | تأثير الكروية المحتمل | نقطة التقييم |
|---|---|---|
| جاف جدًا أو هش | توليد غرامات أعلى وجزيئات غير منتظمة | مستوى الموثق وتوزيع السائل |
| لينة جدا أو لزجة | التكتل أو الكتل الرطبة كبيرة الحجم | مستوى الرطوبة ونقطة نهاية الخلط الرطب |
| متناسقة وبلاستيكية | المزيد من التحكم في التقريب وتوزيع الحجم | التكرار عبر دفعات |
ل pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. يمكن لـ ZY دمج اعتبارات البثق والكروية في مسار عملية عملي واحد.
ما الذي يجب التحقق منه قبل الانتقال من الدفعات التجريبية إلى الإنتاج
يجب أن يحافظ التوسع على الحالة المادية التي أنتجت حبيبات مقبولة أثناء التطوير. أكبر المحبب النتوء لا يقوم بإعادة إنتاج النتائج المختبرية تلقائيًا ما لم يتم أخذ تجانس الخلط، وإضافة السائل، ووقت بقاء الكتلة الرطبة، وحمل البثق، وسلوك التفريغ، والتعامل مع المصب معًا في الاعتبار.
سجلات مفيدة للمعدات وتأكيد العملية
- توثيق تسلسل الخلط الجاف، وطريقة إعداد الموثق، ووقت إضافة السائل، ومدة الخلط الرطب.
- سجل استمرارية الجديلة، وحالة السطح، وميل انسداد القالب، واتجاه حمل المحرك، ودرجة حرارة التفريغ حيثما كان ذلك مناسبًا.
- قارن توزيع حجم الحبيبات الرطبة، وشكل الجسيمات الكروية حيثما أمكن، واستجابة التجفيف، والعائد النهائي بعد الفحص.
- تأكد من الوصول إلى التنظيف، ومتطلبات تغيير المنتج، وبناء ملامسة المواد، ومساحة التثبيت المتاحة.
ل pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
في ZY، نقوم بتطوير مقترحات المعدات حول معلمات العملية القابلة للاختبار وظروف تنفيذ الموقع، مما يساعد المشترين على الانتقال من تجارب الصياغة إلى خط التحبيب العملي مع عدد أقل من افتراضات التوسع.