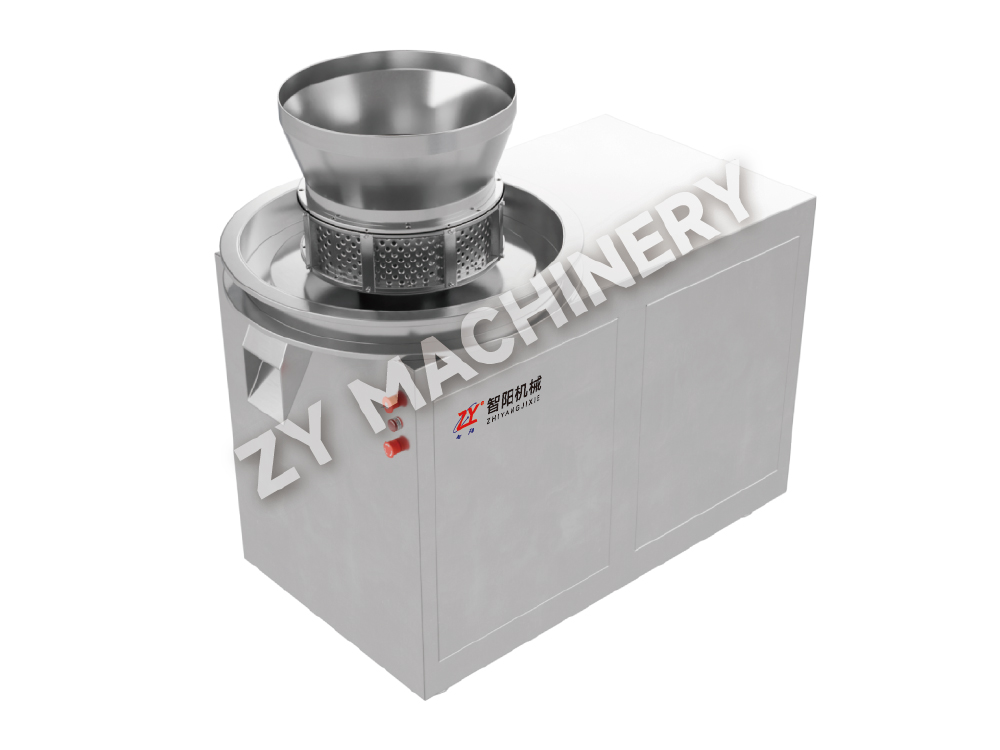
HSD R&D مختبر حجم بن خلاط
يحقق خلاط الصندوق ذو الحجم المعملي HSD R&D خلطًا فعالاً للمواد من خلال د.....

إن الجهاز اللوحي الذي يعمل بشكل لا تشوبه شائبة على نطاق المختبر لا ينجو دائمًا من الانتقال إلى الإنتاج التجاري. في معظم الحالات، لا تكمن المشكلة في الصياغة نفسها، بل في العملية. إن تطوير العمليات في صناعة المستحضرات الصيدلانية هو التخصص الذي يحول الوصفة على نطاق المختبر إلى طريقة تصنيع قوية وقابلة للتكرار وقابلة للتطوير.
بالنسبة لأشكال الجرعات الصلبة عن طريق الفم - الأقراص والكبسولات والحبيبات - فإن تطوير العملية له معنى ملموس للغاية. وهو يحدد كيفية مزج المساحيق الخام، وتحبيبها، وتجفيفها، وحجمها، وتغليفها، ونقلها بين عمليات الوحدة. كما أنه يحدد أيضًا المعدات ومعلمات التشغيل وعناصر التحكم التي تحافظ على اتساق كل دفعة. تشرح هذه المقالة ما يتضمنه تطوير العملية عمليًا، وسبب أهميته، وكيف تؤثر اختيارات المعدات على النتيجة.
تطوير العملية هو العمل الذي يحدث بين اكتشاف الأدوية والتصنيع الروتيني. أثناء الاكتشاف، الأولوية هي إثبات أن الجزيء يعمل. أثناء تطوير العملية، تتحول الأولوية إلى إثبات إمكانية تصنيع الجزيء على نطاق واسع بجودة وإنتاجية وتكلفة مقبولة.
وفي صناعة الأدوية، يغطي هذا عدة مجالات مترابطة:
غالبًا ما يتم تنفيذ التطوير المبكر للعملية على معدات مختبرية أو تجريبية تعكس خط الإنتاج. الهدف هو ملاحظة كيفية استجابة المادة للضغط الميكانيكي والحراري، ثم ترجمة تلك الملاحظات إلى عملية يمكن تشغيلها بشكل متكرر على الآلات على نطاق الإنتاج. عندما تتم هذه الترجمة بشكل جيد، يصبح التوسع بمثابة تمرين تأكيد بدلاً من تمرين استكشاف الأخطاء وإصلاحها.
تظهر عواقب ضعف تطوير العملية في وقت متأخر - عادةً أثناء التوسع أو التحقق من الصحة - ويكون إصلاحها مكلفًا. وفي المقابل، توفر العملية القوية فوائد تتراكم عبر دورة حياة المنتج.
تنتج العملية المتطورة أقراصًا تحتوي على محتوى متسق من التوحيد والصلابة والتفكك وسلوك الذوبان. بالنسبة للمنتجات ذات الجرعات المنخفضة والعالية الفعالية، لا يعد المزج والتحبيب الموحد مجرد أهداف للجودة؛ فهي متطلبات سلامة المرضى. إن العملية التي تعتمد على حكم المشغل بدلاً من نقاط النهاية القابلة للقياس سوف تنجرف بين الورديات، وعبر الدفعات، وخاصة عند تغيير المعدات.
إن صناعة الأدوية لا تكافئ العمليات التي لا تعمل إلا في ظل ظروف مثالية. عملية قوية تتسامح مع التغير الطبيعي في خصائص المواد الخام والظروف البيئية. إنها تنتج عائدًا مقبولًا، وتتجنب إعادة العمل والدفعات المرفوضة، وتستخدم الطاقة وموارد التنظيف بشكل متوقع. إن جهود تطوير العمليات المبكرة تؤتي ثمارها بسرعة من خلال تقليل فشل الدفعات ونقل التكنولوجيا بشكل أسرع.
ويتوقع المنظمون أن يفهم المصنعون عملياتهم، وليس مجرد تشغيلها. ويولد تطوير العملية الأساس المنطقي العلمي للمعلمات والنطاقات المقدمة في الملفات التنظيمية. كما أنه يخلق مجالًا للتحسين المستمر: عندما تكون العملية مفهومة جيدًا، يمكن تقييم التغييرات وفقًا لخط أساس واضح، مما يجعل تغييرات ما بعد الموافقة أقل خطورة وأسهل تبريرًا.
إن العديد من مشكلات العملية التي تظهر على نطاق الإنتاج تنشأ في الواقع عن قرارات يتم اتخاذها على نطاق صغير. تؤدي خيارات الخلط السيئة، أو نقاط نهاية التحبيب غير المتناسقة، أو ظروف التجفيف غير المناسبة أثناء التطوير إلى خسائر في الإنتاجية، أو فصل، أو فشل في الذوبان على نطاق واسع. تطوير العملية هو المرحلة التي يتم فيها تحديد هذه المخاطر والقضاء عليها قبل أن تصبح حوادث تصنيع.
بالنسبة لأشكال الجرعات الصلبة الأكثر شيوعًا في صناعة الأدوية، تمر عملية التصنيع عادةً من خلال نفس عمليات الوحدة الأساسية. تحتوي كل عملية على خيارات متعددة للمعدات، ويعتمد الاختيار بينها على المادة وملف تعريف المنتج المستهدف والمنشأة المتاحة.
يعد المزج أول فرصة لتحقيق تجانس المحتوى، كما أنه أسهل مكان لفقده. يمكن أن يتم فصل خلطات المساحيق حسب حجم الجسيمات أو كثافتها أو شكلها عند التعامل معها بشكل غير صحيح. لذلك يجب أن يحدد تطوير العملية ليس فقط نوع الخلاط وسرعته، ولكن أيضًا طريقة النقل بين الخلاط والعملية التالية.
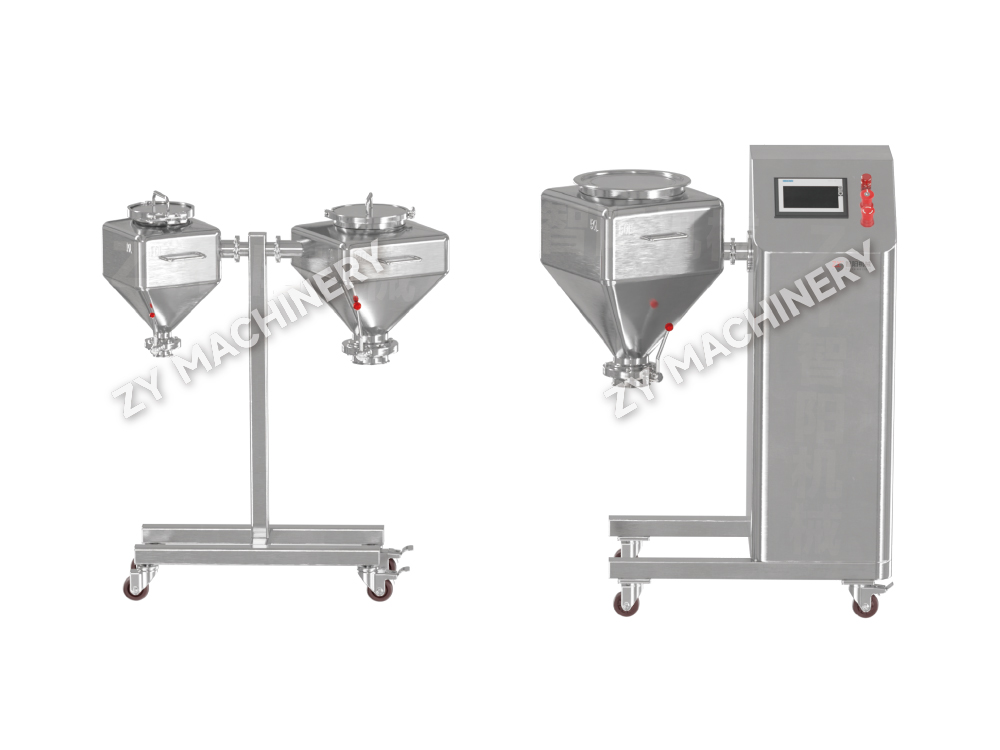
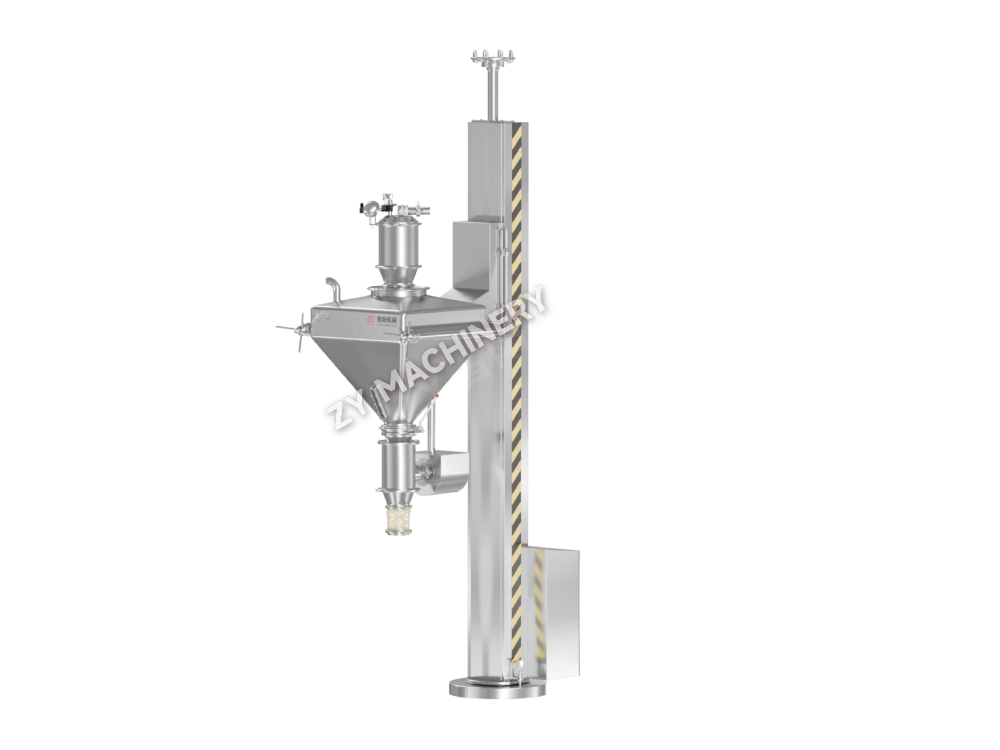
بالنسبة للمساحيق ذات التدفق الحر، يتم استخدام الخلاطات المتدلية مثل الخلاطات ذات الصناديق على نطاق واسع لأنها تجمع بين قدرة الخلط والتعامل مع الحاويات. بالنسبة للتركيبات المتماسكة، غالبًا ما تكون معدات الخلط عالية القص هي نقطة البداية الأفضل، خاصة عندما يقوم الخلاط أيضًا بإجراء التحبيب الرطب. ال عوامل الأداء الرئيسية لمعدات الخلط عالية السرعة تتضمن سرعة طرف المكره، وتكوين المروحية، وهندسة الوعاء، وطريقة إدخال السائل - وكل منها يؤثر على جودة الحبيبات واتساق الدفعة.
التحبيب موجود لتحسين التدفق، ومنع الانفصال، وزيادة الكثافة الظاهرية، وإنشاء هيكل يضغط بشكل جيد. يعد اختيار طريقة التحبيب أحد أكثر القرارات أهمية في تطوير عملية الجرعات الصلبة.
| المعايير | التحبيب الرطب (القص العالي) | التحبيب الجاف (ضغط الأسطوانة) | تحبيب طبقة السوائل |
|---|---|---|---|
| مواد نموذجية | متماسك، عالي الجرعة، سيئ التدفق | واجهات برمجة التطبيقات الحساسة للرطوبة أو الحرارة | متماسك إلى حد ما، يتحمل الحرارة |
| وقت المعالجة | قصيرة لكل دفعة | قصيرة نسبيا | خطوة تجفيف أطول ومتكاملة |
| المعلمات الرئيسية | سرعة المكره، معدل إضافة السائل، اتساق الكتلة الرطبة | ضغط اللفة، فجوة اللفة، حجم الشاشة | درجة حرارة الدخول، معدل الرش، هواء الانحلال |
| التعامل مع الدفعة | مطلوب تجفيف منفصل | لا يتطلب التجفيف | التحبيب والتجفيف مجتمعة |
| خطر مشترك | الإفراط في التحبيب، وتشكيل مقطوع | تباين الكثافة، وضعف قابلية إعادة العمل | السيطرة على نمو التكتلات |
في التحبيب الرطب عالي القص، يجب على فريق تطوير العملية الإجابة على الأسئلة العملية: ما هي كمية المحلول الرابط المطلوب، وكم من الوقت يجب خلط الكتلة الرطبة، وما يجب أن يكون عليه توزيع حجم الحبيبات قبل التجفيف، ومدى قوة نقطة النهاية للتغيرات الصغيرة في إضافة السائل. تصميم المعدات مهم هنا. أ آلة خلط وتحبيب عالية السرعة مع دافعة ومروحية مصممة بشكل جيد يجعل نقطة النهاية أسهل للتحكم. مختلف العوامل التي تؤثر على منتجات التحبيب من الخلط الرطب تستحق الاهتمام في وقت مبكر من التطوير، بدءًا من اختيار الموثق وحتى تحميل الوعاء.
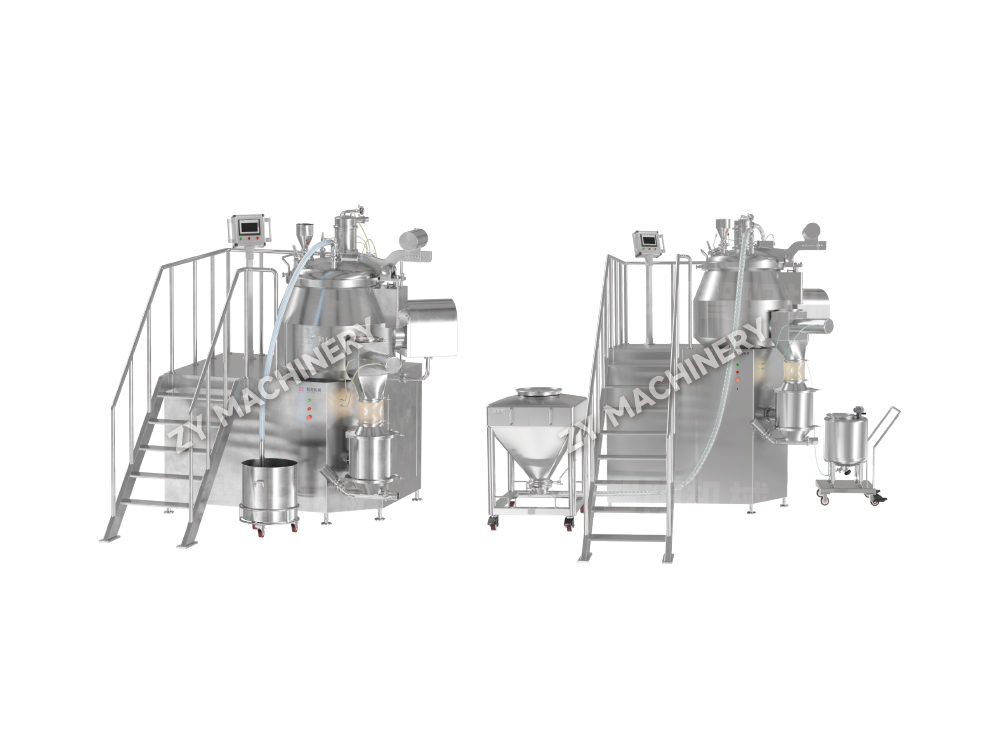 شركة GHL لتوريد محبب الخلط عالي السرعة باعتبارنا موردي آلات التحبيب عالية السرعة GHL وشركة معدات التحبيب عالية السرعة في الصين، تقدم ZY Machinery آلات خلط عالية السرعة مخصصة... عرض المنتج →
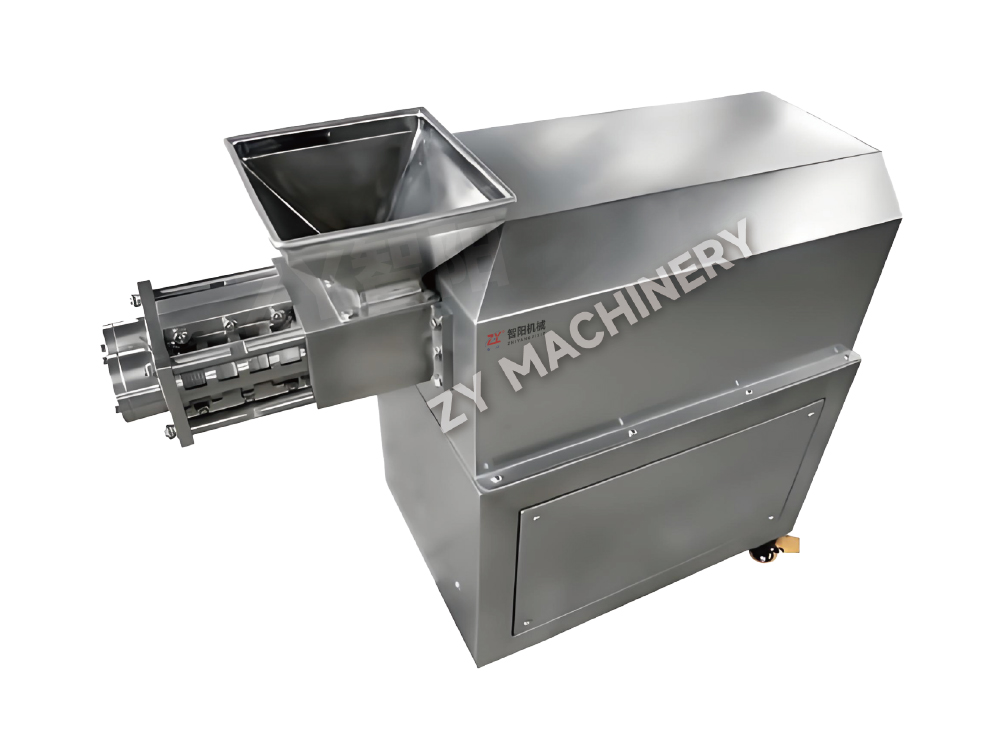
وعلى النقيض من ذلك، يقوم التحبيب الجاف بضغط المسحوق بين اللفات ذات الدوران المعاكس ثم طحن الأشرطة المضغوطة إلى حبيبات. يناسب واجهات برمجة التطبيقات (APIs) التي تتحلل في وجود الرطوبة أو الحرارة. المعلمات الحرجة هي ضغط اللفة، فجوة اللفة، معدل التغذية، وحجم شاشة الطحن. أ ضاغط الأسطوانة مصمم للتغذية الموحدة وضغط اللفة المستقر يقلل من التباين الذي يجعل من الصعب التحكم في التحبيب الجاف.
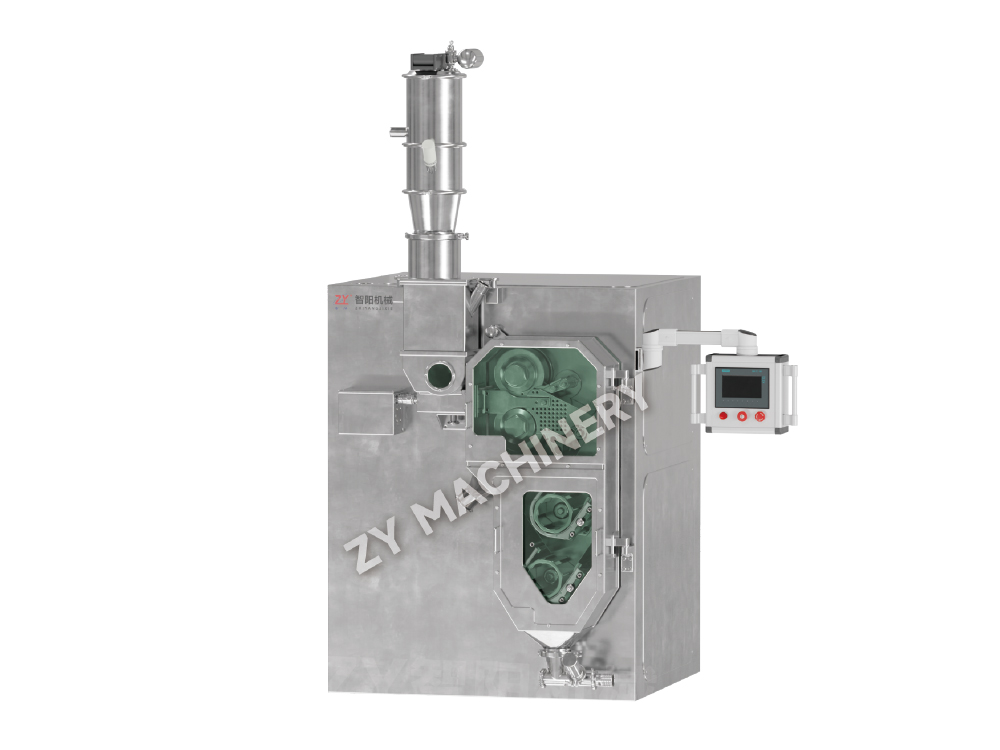 موردو ضاغطات الأسطوانة GK، شركة OEM/ODM - Changzhou Zhiyang Machinery Equ باعتبارنا موردين للضاغطات الدوارة GK في الصين وشركة OEM/ODM، تقدم ZY Machinery ضاغطة الأسطوانة GK للبيع، إن الضاغطة الأسطوانية GK عبارة عن ... عرض المنتج →
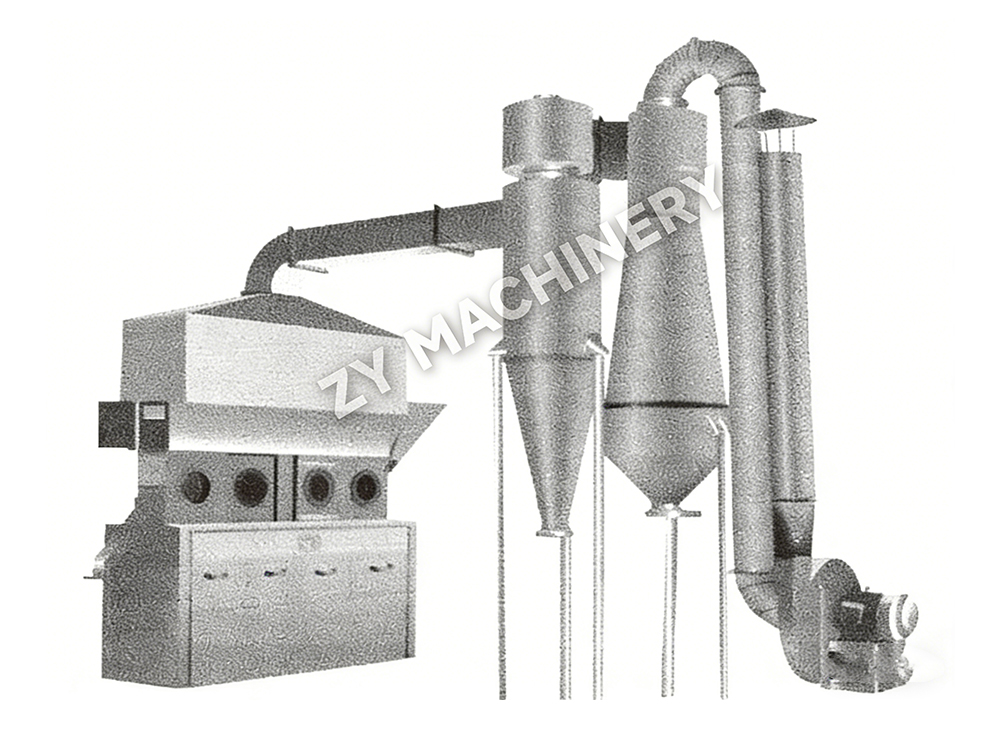
يجمع التحبيب في طبقة السوائل بين التحبيب والتجفيف في وعاء واحد. يتم تسييل طبقة المسحوق بالهواء الساخن بينما يتم رش محلول الرابط من الأعلى. ينتج هذا المسار حبيبات مسامية ذات قابلية جيدة للتبلل، وهو مناسب تمامًا للمنتجات التي تحتاج إلى بنية جسيمية أكبر. وتتمثل المفاضلة في أنها حساسة لتوزيع تدفق الهواء، وحجم قطرات الرش، ومحتوى رطوبة السرير. أ محبب ذو طبقة سائلة متعددة الوظائف يدعم أيضًا الطلاء والتجفيف يمنح فرق التطوير المرونة اللازمة لاختبار العديد من مسارات العمليات على جهاز واحد.
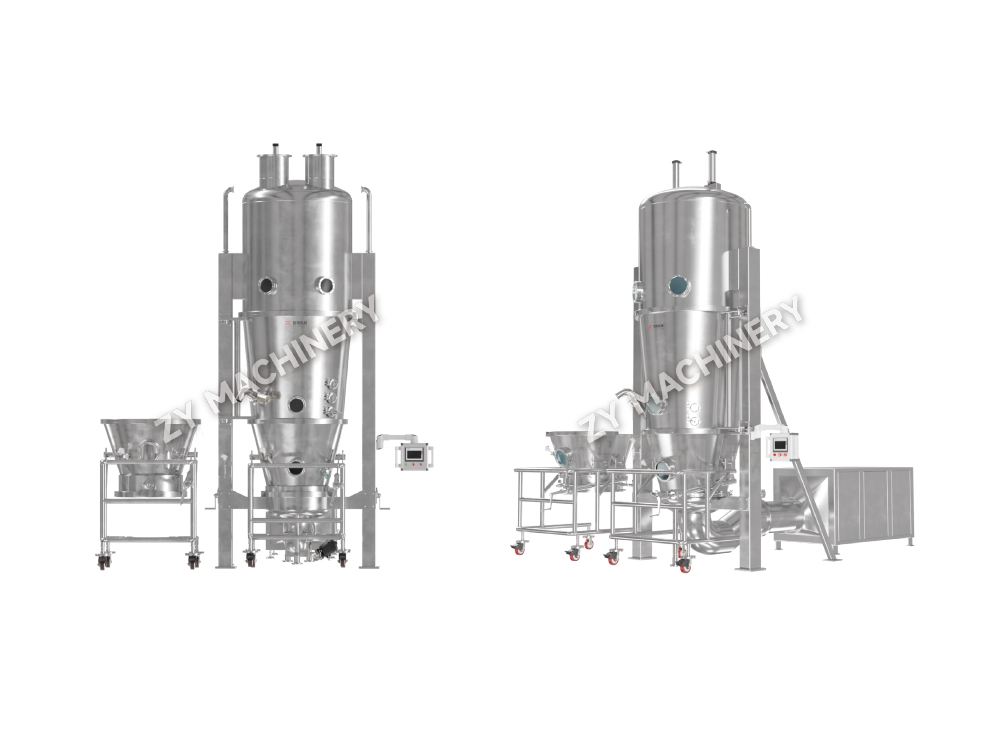 DLP موردو آلات التحبيب وآلات الطلاء متعددة الوظائف، OEM / ODM C باعتبارنا موردي آلات التحبيب وطلاء طبقة السوائل متعددة الوظائف DLP في الصين وشركة OEM/ODM، تقدم ZY Machinery... عرض المنتج →
بالنسبة لعمليات التحبيب الرطب، فإن التجفيف هو النقطة التي تنشأ فيها العديد من حالات الفشل. يمكن أن يؤدي الإفراط في التجفيف إلى ظهور الغبار ومخاطر العزل؛ قد يؤدي قلة التجفيف إلى الالتصاق وضعف التدفق. ينتج كل من التجفيف الفراغي، وتجفيف الصينية، وتجفيف طبقة السوائل خصائص حبيبية مختلفة. يجب أن يعتمد اختيار المعدات وتعريف نقطة النهاية على البيانات. بالنسبة للعمليات التي يكون فيها API حساسًا للأكسجين أو درجة الحرارة، بيانات الأداء ومعايير الاختيار لمعدات التجفيف بالفراغ الصيدلانية تستحق الدراسة قبل الالتزام بطريق التجفيف.
يتبع الطحن والتحجيم عملية التجفيف لتطبيع توزيع حجم الحبيبات قبل الخلط النهائي. الهدف ليس تكوين مسحوق ناعم ولكن تحطيم التكتلات إلى نطاق ضيق الحجم يتدفق وينضغط باستمرار. يجب تحديد نوع الشاشة وسرعة الدوار ومعدل التغذية أثناء التطوير، وعدم تركها لمشغلي الإنتاج.
يصحح المزج النهائي اختلافات التوحيد الطفيفة ويتضمن مواد تشحيم أو سواغات جافة أخرى. يجب تحديد وقت المزج وكثافة المزج بعناية - فالإفراط في المزج يمكن أن يقلل من فعالية مواد التشحيم، بينما يؤدي المزج غير الكافي إلى مشكلات في توحيد المحتوى.
يضيف الطلاء طبقة أخرى من تعقيد العملية. طلاء الفيلم، طلاء السكر، الطلاء المعوي، والطلاء الوظيفي لكل منها متطلبات عملية فريدة من نوعها. بالنسبة للأفلام الوظيفية، يعد توحيد وزن الطلاء أمرًا بالغ الأهمية، ويجب التحقق من صحة معلمات عملية الطلاء بنفس دقة التحبيب.
وأخيرًا، يعد نقل المواد بين عمليات الوحدة جزءًا من العملية. يمنع النقل الخالي من الغبار والتغذية الفراغية والتعامل مع الحاويات الفصل والتلوث المتبادل. تعمل أتمتة عمليات النقل هذه أيضًا على تقليل الخطأ البشري الذي يظهر غالبًا عند مقارنة دفعات التطوير بدفعات الإنتاج.
التوسع هو المكان الذي يتم فيه اختبار جودة تطوير العملية حقًا. يمكن أن تفشل العملية التي يتم إجراؤها على آلة مختبرية سعة 10 كجم عند نقلها إلى وحدة إنتاج سعة 300 كجم، ليس بسبب تغير الكيمياء، ولكن بسبب تغير الهندسة ونقل الحرارة وسلوك تدفق المسحوق.
وتشمل عوامل التوسع العملية ما يلي:
هناك عامل آخر يتم الاستهانة به في كثير من الأحيان وهو الاحتواء والتنظيف. تتطلب المنتجات ذات واجهات برمجة التطبيقات القوية أو السامة معدات مقاومة للغبار وإجراءات تنظيف معتمدة. إذا تجاهل فريق التطوير هذه القيود حتى يتم تشغيل خط الإنتاج، فقد تشمل العواقب تعديلات باهظة الثمن على المعدات وتأخير التسجيل. يعد تصميم العملية مع وضع الاحتواء والتنظيف في الاعتبار منذ البداية أكثر كفاءة بكثير.
إن اختيار المعدات ليس عملية شراء؛ إنه نشاط تطوير العملية. تمنح المعدات المناسبة العملية مرونة كافية لتحسينها؛ تقوم المعدات الخاطئة بإغلاق القيود التي لا يمكن لأي قدر من التغيير والتبديل في المعلمات التغلب عليها.
هناك عدة مبادئ توجه اختيار المعدات السليمة في تطوير عملية الجرعات الصلبة:
بالنسبة لمنظمات تطوير العقود والشركات المصنعة على حد سواء، فإن القدرة على تقييم طرق التحبيب المختلفة واستراتيجيات الخلط وطرق التجفيف على المعدات التمثيلية تعمل على تقصير الجداول الزمنية للتطوير وتقليل عدد الدُفعات الفاشلة.
إن تطوير العمليات في صناعة الأدوية ليس معلما واحدا؛ إنه نشاط مستمر يبدأ من اختيار المرشح مروراً بالتحقق التجاري وحتى إدارة دورة الحياة. بالنسبة لأشكال الجرعات الصلبة عن طريق الفم، يتمثل التحدي الرئيسي في التعامل مع المسحوق القابل للتكرار: المزج، والتحبيب، والتجفيف، والتحجيم، والمعالجة النهائية في ظل ظروف تظل تحت السيطرة.
تحدد المعدات المستخدمة في التطوير حدود ما يمكن أن تحققه العملية. إن وحدة التحبيب عالية القص ذات نقطة نهاية متسقة، والضاغط الأسطواني مع ضغط لفة مستقر، ونظام طبقة السوائل مع التحكم الموثوق في الرش وتدفق الهواء، تمنح فرق تطوير العمليات الأدوات التي يحتاجونها لإنشاء عمليات تنجو من التوسع والتدقيق التنظيمي. عندما تتم مطابقة هذه الأدوات مع المادة والحجم والمنشأة، يتوقف تطوير العملية عن كونه مصدرًا للتأخير ويصبح كما يفترض أن يكون: أقصر طريق يمكن الاعتماد عليه لمنتج قابل للتصنيع.
تريد البقاء حتى الآن؟
اتصل بنا عبر عنوان البريد الإلكتروني أدناه.
لا تقلق بشأن البريد العشوائي. نحن نكره ذلك أيضا!
العميل المحمول
حساب الفيديو
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
البريد الإلكتروني: zy@zy-drying.com
معرف وي شات
واتساب
حقوق النشر2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. جميع الحقوق محفوظة  الشركة المصنعة لمعدات الجرعات الصلبة عن طريق الفم