ما هو التشتت المجفف بالرذاذ غير المتبلور (ASDD)؟
يقع أكثر من 70% من الأدوية الجديدة المرشحة ضمن فئة BCS من الدرجة الثانية أو الرابعة - وهي ذات نفاذية عالية ولكن قابلية ذوبان مائي منخفضة. والنتيجة هي ضعف الامتصاص عن طريق الفم والتأخير المتكرر للبرنامج. يعالج التشتت المجفف بالرذاذ غير المتبلور (ASDD) هذا الأمر بشكل مباشر عن طريق تحويل واجهة برمجة التطبيقات البلورية إلى شكل غير متبلور عالي الطاقة مضمن داخل حامل بوليمري. والنتيجة هي مسحوق حر التدفق يمكنه تعزيز قابلية الذوبان بمقدار 10 إلى 50 ضعفًا مقارنة بالعقار البلوري الأنيق.
العملية بسيطة بشكل مخادع. يتم إذابة API والبوليمر معًا في مذيب عضوي أو مائي متطاير، ثم يتم ذرتهما في تيار غاز ساخن، ثم يتم تجفيفهما بسرعة بالمللي ثانية. يؤدي التصلب السريع إلى احتجاز الدواء حركيًا في الحالة غير المتبلورة، مما يمنع إعادة التبلور. يخدم البوليمر غرضًا مزدوجًا: فهو يمنع التنوي أثناء التخزين ويعزز الترطيب أثناء الذوبان. بدون البوليمر وظروف المعالجة المناسبة، سوف يسترخي الشكل غير المتبلور شبه المستقر ويعود إلى الحالة البلورية ذات الطاقة المنخفضة ، محو جميع مكاسب الذوبان.
يختلف ASDD عن المشتتات الصلبة غير المتبلورة الأخرى (ASDs) المحضرة بواسطة قذف الذوبان الساخن على وجه التحديد بسبب آلية التجفيف المعتمدة على المذيبات. يعمل التجفيف بالرذاذ عند إجهاد حراري أقل، مما يجعله الطريق المفضل للمركبات القابلة للتغيير حرارياً. كما أنه يخلق أيضًا جسيمات ذات مساحة سطحية عالية - يبلغ قطرها عادةً من 5 إلى 50 ميكرون - مع حركية ذوبان استثنائية. هذه الخصائص تجعل من ASDD تقنية أساسية في تطوير الجرعات الصلبة عن طريق الفم، خاصة بالنسبة للأقراص سريعة التحلل وخطوط الأنابيب التي تواجه تحديات التوافر البيولوجي.
المعدات الرئيسية لـ ASDD: مجفف الرذاذ
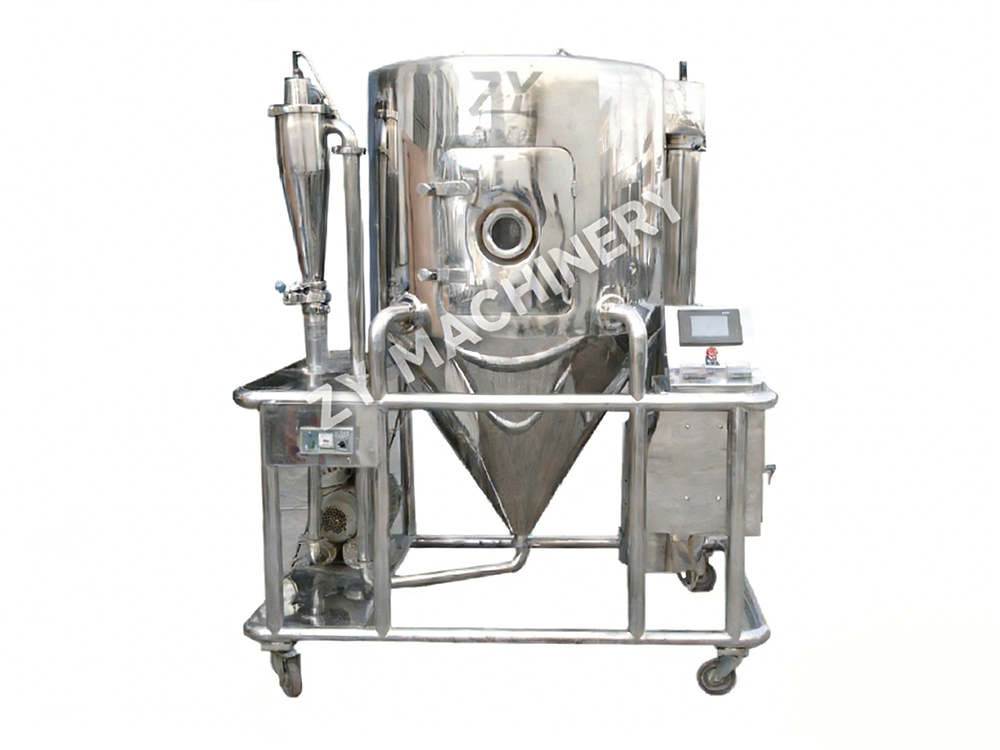
مجفف الرذاذ ليس سلعة. ويتحكم تصميمه بشكل مباشر في توزيع حجم الجسيمات، ومستويات المذيبات المتبقية، والإنتاجية، والاستقرار المادي للتشتت غير المتبلور. تهيمن ثلاثة مقاييس على مشهد المعدات: وحدات المختبرات للجدوى (دفعة من 1 إلى 5 كجم)، والمجففات التجريبية لتحسين العملية (20 إلى 50 كجم)، وآلات على نطاق الإنتاج قادرة على إنتاج 200 كجم أو أكثر لكل دفعة.
في مرحلة المختبر، يكفي استخدام مجفف رذاذ منضدي مع رذاذ ذو فوهة ثنائية السائل ومعدل تبخر متواضع - عادة من 1 إلى 5 كجم من الماء في الساعة. تعمل هذه الأنظمة بكميات صغيرة من المذيبات وتسمح بالفحص السريع لنسب البوليمرات إلى الأدوية. ومع ذلك، عند الانتقال إلى الإنتاج التجريبي والتجاري، يتغير عنق الزجاجة. تصبح البخاخات الدوارة أو أنظمة الفوهة ذات الضغط العالي ضرورية للتعامل مع معدلات التغذية الأعلى مع الحفاظ على التحكم الدقيق في حجم القطرات. تصبح حلقات استعادة المذيبات، التي تعتمد غالبًا على التكثيف أو إعادة تدوير الغاز الخامل، إلزامية لأسباب اقتصادية وبيئية. يوضح الجدول أدناه تطور الاختيار لسلسلة مجففات الرذاذ النموذجية لغاز البترول المسال.
| نموذج المجفف | معدل التبخر الاسمي (كجم/ساعة) | حجم الدفعة النموذجي | نوع الرذاذ | المرحلة المناسبة |
|---|---|---|---|---|
| غاز البترول المسال-5 | 1-5 | 0.5-5 كجم | فوهة ثنائية السوائل | Feasibility / R&D |
| غاز البترول المسال-25 | 10-25 | 10-30 كجم | سائلان أو دواران | تجريبي / سريري على نطاق صغير |
| غاز البترول المسال-100 | 50-100 | 50-150 كجم | فوهة دوارة أو ضغط | مرحلة متأخرة من السريرية / الإطلاق |
| غاز البترول المسال-200 | 150-250 | 200-400 كجم | فوهة الضغط | الإنتاج التجاري |
إن اختيار مجفف الرذاذ المناسب يتجاوز الإنتاجية. تحدد المعلمات مثل نطاق التحكم في درجة حرارة الهواء الداخل (عادةً 120-250 درجة مئوية)، وكفاءة نظام الفصل السيكلوني، وتوافر مرشح الكيس أو جهاز الغسيل الرطب في اتجاه مجرى النهر، الإنتاج الإجمالي وجودة المنتج. بالنسبة للمعدات المصممة للتعامل مع المذيبات العضوية من الدرجة الأولى أو الثانية، فإن البناء المقاوم للانفجار وتشغيل الحلقة الخاملة غير قابلين للتفاوض. يمكن لمجفف الرذاذ بالطرد المركزي المصمم جيدًا والمزود بإعادة تدوير المذيبات المتكاملة استعادة أكثر من 95% من المذيبات، مما يقلل تكلفة التشغيل بنسبة 30-40% مقارنة بالأنظمة التي تستخدم لمرة واحدة.
غالبًا ما تقوم المنشآت التي تخطط لخط إنتاج ASD مخصص بإقران مجفف الرش مع حاوية مناولة المواد المجففة في اتجاه مجرى النهر. وهذا يمنع امتصاص الرطوبة أثناء التفريغ - وهي خطوة حاسمة لأن العديد من مساحيق ASDD استرطابية، وحتى التعرض للرطوبة المتواضعة يمكن أن يقلل من درجة حرارة التزجج بما يكفي لتحفيز التبلور.
معلمات العملية الحرجة (CPPs) لـ ASDD
تعتبر الحالة غير المتبلورة التي يتم تحقيقها أثناء تجفيف الرش حساسة للغاية لظروف المعالجة. هناك أربع معلمات تهيمن على مساحة التصميم: درجة حرارة المدخل، ودرجة حرارة المخرج، وضغط الانحلال، ومعدل التغذية. التفاعل بينهما يحدد المذيبات المتبقية، وتشكل الجسيمات، والاستقرار الجسدي.
- درجة حرارة المدخل يحدد القوة الدافعة للتبخر. تتراوح النطاقات النموذجية بين 120-180 درجة مئوية للمذيبات العضوية و180-250 درجة مئوية للأعلاف المائية. يمكن لدرجات حرارة المدخل المرتفعة بشكل مفرط أن تؤدي إلى تحلل API حرارياً، في حين أن الحرارة غير الكافية تنتج مسحوق مذيب لزج عالي المتبقي.
- درجة حرارة المخرج يعكس بشكل مباشر محتوى رطوبة الجسيمات. درجة حرارة المخرج المستهدفة التي تتراوح بين 60-90 درجة مئوية شائعة في العديد من تركيبات ASDD. درجة حرارة المخرج هي دالة لدرجة حرارة المدخل، ومعدل التغذية، وحمل المذيبات؛ ويتم مراقبته بشكل مستمر كمؤشر للجودة في الوقت الفعلي.
- ضغط الانحلال يتحكم في حجم القطرة وبالتالي توزيع حجم الجسيمات. في الفوهة ثنائية السوائل، يؤدي الضغط الذي يتراوح بين 0.5 إلى 3.0 بار إلى متوسط أقطار الجسيمات (D50) بين 10 و40 ميكرومتر. وينتج عن الضغط العالي قطرات أدق، وتجفيف أسرع، ولكن أيضًا جزء أكبر من الجزيئات دون الميكرون التي يمكنها الهروب من الإعصار، مما يقلل الإنتاج.
- معدل التغذية يجب أن يوازن بين القدرة الحرارية للمجفف. إن التشغيل في الطرف العلوي من نطاق التغذية ينطوي على خطر التجفيف غير الكامل وارتفاع المذيبات المتبقية. يعد DoE (تصميم التجارب) المنهجي عبر مستويين أو ثلاثة مستويات لكل معلمة ممارسة قياسية أثناء التطوير.
تعد مستويات المذيبات المتبقية التي تزيد عن حدود ICH لمذيبات الفئة II أو III من أوضاع الفشل الشائعة. ويتوقع المنظمون وجود أقل من 5000 جزء في المليون لمذيبات الفئة الثالثة وأقل بكثير بالنسبة لمذيبات الفئة الثانية. وجدت دراسة أجريت على ASDD المستندة إلى HPMCAS أن خفض درجة حرارة المخرج بمقدار 10 درجات مئوية أدى إلى زيادة الأسيتون المتبقي من 800 جزء في المليون إلى 3200 جزء في المليون - وهو ارتفاع بمقدار أربعة أضعاف. لذلك، يجب أن تحدد استراتيجية التحكم في العملية كلاً من نطاق درجة حرارة المخرج المستهدف والحد الأقصى المقبول للمذيب المتبقي.
الاستقرار الجسدي هو تكلفة مخفية أخرى للمعلمات دون المستوى الأمثل. تُظهر المساحيق ذات المساحة السطحية الداخلية العالية والمذيبات المتبقية حركة جزيئية سريعة. ويمكن اكتشاف بداية التبلور بواسطة كالوريمتر المسح الضوئي التفاضلي (DSC) أو حيود الأشعة السينية المعدل خلال أيام وليس أشهر. توفر معلمات العملية التي تنتج جسيمات كثيفة ذات مساحة منخفضة مع مذيب متبق أقل من 0.5% وزن/وزن استقرارًا غير متبلور يتجاوز 12 شهرًا في ظل ظروف التخزين الموصى بها من قبل ICH.
اختيار البوليمر لـ ASDD: إطار القرار
حامل البوليمر ليس سواغًا خاملًا. فهو يحدد قدرة تحميل الدواء، والحفاظ على التشبع الفائق، والاستقرار الجسدي على المدى الطويل. تهيمن ثلاث عائلات على تركيبات ASDD التجارية: سكسينات هيدروميلوز (HPMCAS)، كوبوفيدون (PVPVA)، وكوبوليمر حمض الميثاكريليك (Eudragit L100-55). يبدأ الاختيار بقابلية التأين للدواء وكراهيته للماء.
HPMCAS، مع استبداله بالسكسينيل والأسيتيل، هو amphiphilic. إنه يوفر تثبيطًا قويًا للنواة للمركبات المحايدة الكارهة للماء ويحافظ على التشبع الفائق عبر نطاق واسع من الأس الهيدروجيني. يوفر PVPVA، وهو بوليمر مشترك من فينيل بيروليدون وأسيتات فينيل، نسبة Tg عالية (حوالي 105 درجة مئوية) وقدرة قوية على تقبل الروابط الهيدروجينية، مما يجعله مثاليًا للأدوية ذات البروتونات الحمضية الضعيفة التي يمكن أن تشكل روابط بين الجزيئات. يذوب يودراجيت L100‑55، وهو بوليمر مشترك من حمض الميثاكريليك وإيثيل أكريليت، عند درجة حموضة أعلى من 5.5، مما يتيح إطلاقًا مستهدفًا في الأمعاء الدقيقة - وهي فائدة لواجهات برمجة التطبيقات القابلة للتغيير الحمضي أو عندما يجب تجنب هطول الأمطار في المعدة.
| البوليمر | تيراغرام (درجة مئوية) | معلمة الذوبان (MPa½) | استرطابية | أفضل ملف تعريف API |
|---|---|---|---|---|
| HPMCAS (الصف L) | 120 | 23-24 | معتدل | محايد، LogP> 3 |
| بففا (كوبوفيدون) | 105 | 21-22 | عالية | حمضية ضعيفة، الجهات المانحة للسندات H |
| Eudragit L100‑55 | 150 | 19-20 | منخفض | هدف معوي حمضي |
يبدأ الإطار العملي بتقدير معامل تفاعل Flory-Huggins (χ) من معلمات الذوبان. يتنبأ الرقم السلبي أو القريب من الصفر χ بالامتزاج على المستوى الجزيئي. وبعيدًا عن الديناميكا الحرارية، تكشف التقييمات الديناميكية - تجارب التشبع الفائق والترسيب في الوسائط الحيوية - ما إذا كان البوليمر قادرًا على الحفاظ على تركيز الدواء غير المتبلور أعلى من قابلية ذوبانه المتوازنة لفترة كافية للامتصاص. عادةً ما تحافظ المشتتات المستندة إلى HPMCAS على تشبع فائق يتراوح من 20 إلى 40 ضعفًا لمدة 3-4 ساعات في وسائط FaSSIF، متفوقة في الأداء على الأنظمة المستندة إلى PVPVA للمركبات الكارهة للماء للغاية. عندما تكون حساسية الرطوبة مصدر قلق، فإن الرطوبة المنخفضة لـ Eudragit L100‑55 غالبًا ما تؤدي إلى رحلات ثبات أقل من PVPVA.
دمج ASDD في المعالجة النهائية
التشتت المجفف بالرش ليس شكل جرعة. يُظهر المسحوق الناعم منخفض الكثافة تدفقًا ضعيفًا - قيم مؤشر كار أعلى من 25% ونسب هاوزنر التي تتجاوز 1.35 شائعة - وقابلية للانضغاط هامشية. يتطلب تحويل هذا المسحوق إلى قرص قوي أو تعبئة كبسولة عمليات وحدة فرعية مصممة خصيصًا لهذا الغرض. مسارا التكامل السائدان هما الضغط المباشر (DC) والتحبيب الجاف.
يتطلب الضغط المباشر تدفق مزيج وضغط ممتازين. ونظرًا لأن مساحيق ASDD نادرًا ما تلبي مواصفات التدفق، فإنه يتم عادةً إدخال عملية تحبيب ذات طبقة موائع أو خطوة مزج عالية القص مع ضغط الأسطوانة. قد تجمع الصيغة القياسية بين ASDD، والسليلوز البلوري الدقيق، ومفكك كروسبوفيدون، وثاني أكسيد السيليكون الغروي. حتى مع وجود السواغات المحسنة، فإن الالتصاق والالتقاط أثناء الضغط يكون متكررًا بسبب انخفاض Tg للعديد من أنظمة ASDD - يمكن أن تصبح المادة غير المتبلورة طرية تحت حرارة الضغط. يجب التحكم بعناية في سرعة ضغط القرص وقوة الضغط المسبق والطلاء المثقب.
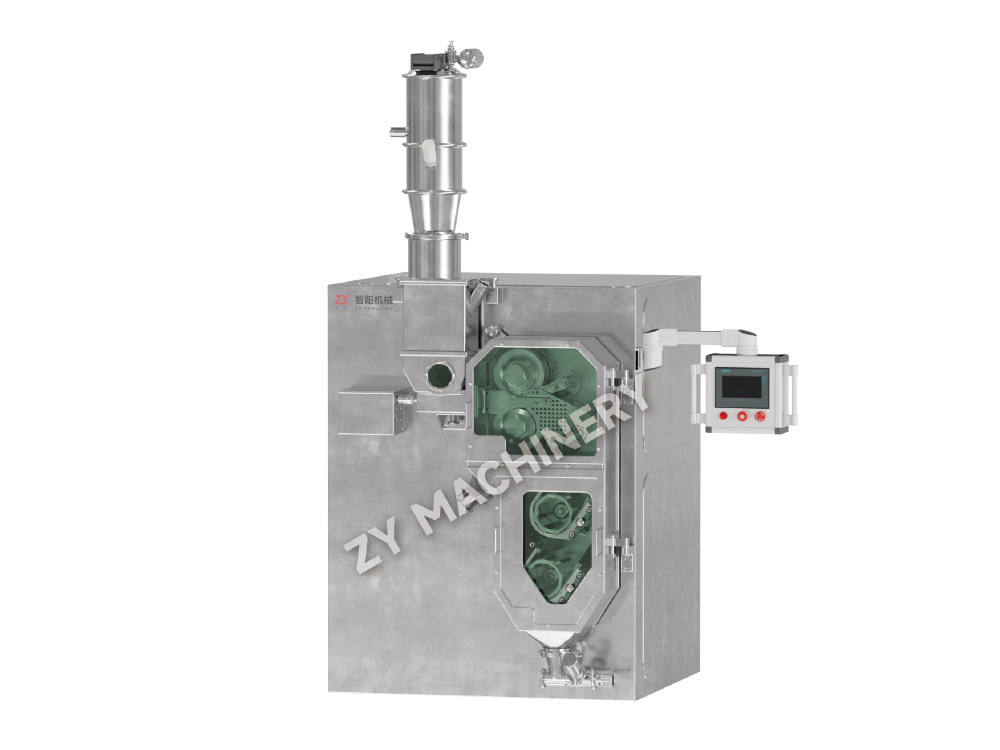
التحبيب الجاف عن طريق الضاغط الدوار مثل ضاغط الأسطوانة يعالج مشكلات التدفق والفصل مع تجنب الضغط الحراري للتحبيب الرطب. يتم طحن الأشرطة إلى حبيبات مع تحسين التعبئة والتدفق. غالبًا ما تُترجم المسامية العالية للحبيبات إلى تفكك أسرع، وهي سمة مهمة للمنتجات ذات الإطلاق الفوري. في إحدى الدراسات المقارنة، حققت حبيبات ASDD المضغوطة بالأسطوانة وقت تفكك للقرص قدره 4.5 دقيقة مقابل 8 دقائق لمزيج الضغط المباشر، مع صلابة مماثلة.
عندما لا يكون الإطلاق الفوري هو الهدف، يمكن وضع مساحيق ASDD على بذور غير باريل في طبقة مميعة ثم تغليفها لاحقًا للتحكم في إطلاقها. يفصل هذا النهج معدل الذوبان عن مصفوفة القرص، مما يوفر تعديلًا دقيقًا لحركية الإطلاق. ويجب تصميم المجموعة بأكملها - مجفف الرذاذ، والخلاط، والضاغط الدوار، ومكبس الأقراص، وآلة الطلاء - للاحتواء إذا كانت واجهة برمجة التطبيقات فعالة، وهو موضوع يربط بين استراتيجية الاحتواء العالي.
ASDD عالي الاحتواء: المعدات والامتثال
يقع العديد من المرشحين لعلاج الأورام في المراحل المبكرة ضمن نطاق التعرض المهني (OEB) 4 أو 5، مع حدود تعرض المشغل أقل من 1 ميكروجرام/م3. إن إنتاج ASDD لمثل هذه المركبات في مجفف رذاذ مفتوح من الأمام أمر غير مقبول. وبدلاً من ذلك، يجب أن تكون سلسلة العملية بأكملها - بدءًا من إعداد المحلول وحتى التجفيف والتفريغ والمعالجة النهائية - محاطة بضغط سلبي مع أداء احتواء معتمد.
تتضمن أنظمة التجفيف بالرش عالية الاحتواء العديد من تعديلات التصميم. تمنع منافذ تفريغ الأكياس الداخلية/الخارجية للصمام المقسم أو البطانة المستمرة ملامسة المشغل للمسحوق الجاف. تعمل أنظمة CIP (التنظيف في المكان) مع التحكم الآلي في التسلسل على تقليل التدخل اليدوي؛ تتراوح دورة التنظيف المكاني (CIP) النموذجية لمجفف الإنتاج من 30 دقيقة للتنظيف الروتيني إلى ساعتين للتحويل الكامل من دفعة إلى أخرى. تعمل حلقة التعامل مع الغاز في المجفف تحت فراغ بسيط، ويضمن العادم المفلتر بتقنية HEPA أن أي تسرب يدفع الهواء إلى الداخل.
علاوة تكلفة رأس المال كبيرة. يضيف النظام المضمن ما بين 30 إلى 50% إلى سعر المعدات مقارنة بمجفف الرش التقليدي الذي يتمتع بنفس الإنتاجية. ترتفع تكاليف التشغيل أيضًا بسبب فترات التغيير الممتدة، وارتفاع استهلاك الطاقة من التعامل الإضافي مع الهواء، والحاجة إلى قفازات وحشوات عازلة قابلة للخدمة. ومع ذلك، يتم تعويض هذه التكاليف عن طريق الحد من المخاطر التنظيمية. إن المنشأة المصممة بشكل صحيح تتجنب الحاجة إلى معدات الحماية الشخصية المقيدة وتقلل من تكرار مراقبة الصحة المهنية.
يمتد الامتثال إلى الوثائق. يجب تسجيل سلامة البيانات الخاصة بمراقبة CPP - درجة حرارة المدخل/المخرج، وفرق الضغط عبر حواجز الاحتواء، ومعلمات CIP - في مؤرخ متوافق مع 21 CFR الجزء 11. يجب أن يوضح سجل الدفعة أن جميع أقفال الاحتواء كانت فعالة أثناء المعالجة. إن الاستثمار في البنية التحتية عالية الاحتواء على المستوى التجريبي يؤدي إلى تقصير الطريق إلى العرض التجاري من خلال توليد بيانات تمثيلية تترجم مباشرة إلى استراتيجية التحكم على نطاق الإنتاج.
توسيع نطاق ASDD: من المختبر إلى الإنتاج التجاري
غالبًا ما ترجع حالات فشل التوسع في ASDD إلى سببين جذريين: التغيرات في مسار تجفيف القطرات وعدم كفاية التحكم في رطوبة التعامل مع المصب. يتم قياس حجم القطرة ومدة بقائها في غرفة التجفيف بشكل غير خطي مع أبعاد المجفف. يعمل مجفف المختبر الذي يبلغ قطر حجرته 0.5 متر في نطاق المللي ثانية؛ قد يؤدي مجفف الإنتاج الذي يبلغ قطره 3 أمتار إلى تمديد وقت المكوث إلى عدة ثوانٍ، مما يعرض الجسيمات المشكلة لضغط درجة حرارة مرتفع لفترة أطول.
والنتيجة هي تحول في مورفولوجيا الجسيمات، والمذيبات المتبقية، وأحيانا فصل الطور الذي لم يتم ملاحظته على نطاق المختبر. وتتناول خطة التوسعة المنظمة هذا الأمر من خلال ثلاثة معالم رئيسية:
- دفعة الجدوى (1-5 كجم): تأكد من التحويل غير المتبلور بواسطة XRPD، وقم بقياس Tg، وقم بإنشاء ملف تعريف إزالة المذيب مع ثلاث عينات قيد التشغيل على الأقل. المخرجات: مساحة تصميم أولية.
- تأكيد المقياس التجريبي (20-50 كجم): قم بتشغيل معلمة DoE‑refined المعينة على المجفف التجريبي الذي يحاكي هندسة الإنتاج. اختبار تدفق المسحوق، وتوحيد المحتوى، والثبات المتسارع عند 40 درجة مئوية/75% رطوبة نسبية. الإخراج: نطاق تشغيل عادي تم التحقق منه ومظروف PAR (نطاق مقبول مثبت).
- عرض تجاري على نطاق (200 كجم): تنفيذ ثلاث دفعات متتالية على النطاق المستهدف. قياس العائد، وملف الشوائب، والمذيبات المتبقية ضد عتبات التراث الثقافي غير المادي. سيقدم قسم CMC الناجح بيانات توضح أن الانحراف المعياري لدرجة حرارة المخرج عبر الدُفعات الثلاث كان ضمن ±2 درجة مئوية وأن حجم الجسيمات D50 يتباين بأقل من 15%.
طوال هذه الرحلة، يعد توافق المعدات بين المقاييس أمرًا بالغ الأهمية. المرافق التي تستثمر في خط واسع النطاق - من أ مجفف الرش مع مبدأ الانحلال المتطابق مع المطحنة والخلاط المتطابقين - تجنب الوقوع في المأزق المشترك المتمثل في إعادة تطوير العملية في كل مرحلة. يتم قياس الاسترداد من خلال الثقة التنظيمية والوقت الذي يتم توفيره خلال دورة مراجعة اتفاقية عدم الإفشاء.