


HSD R&D مختبر حجم بن خلاط
يحقق خلاط الصندوق ذو الحجم المعملي HSD R&D خلطًا فعالاً للمواد من خلال د.....

قضى فريق المشروع ذات مرة ثمانية أشهر في تخطيط المنشأة ليكتشف أثناء الهندسة الأساسية أن المبنى لن يدعم مجموعات الضغط المطلوبة لكتلة عالية الاحتواء. كان السبب الجذري بسيطًا: فقد بدأوا في رسم الجدران قبل استكمال أساس التصميم الرسمي. بالنسبة لتصنيع الجرعات الصلبة عن طريق الفم (OSD)، يبدأ كل تصميم مصنع ناجح بثلاث إجابات غير قابلة للتفاوض: أشكال الجرعات الدقيقة وخصائص المنتج، والإنتاج السنوي المقصود بالكيلوجرامات أو الأقراص، والولايات القضائية التنظيمية الأساسية (FDA، EMA، NMPA، وما إلى ذلك). وبدون ذلك، يظل حجم المعدات وتصنيف غرف الأبحاث وحتى عرض الممرات مجرد تخمين.
يجب أن تحتوي وثيقة أساس التصميم على أكثر من اسم الجزيء الرائج. ويجب أن تحدد نطاق التعرض المهني (OEB) الخاص بواجهة برمجة التطبيقات (API)، وحساسيته للرطوبة والحرارة، ونطاق حجم الدفعة، وما إذا كانت العملية تتضمن مذيبات تؤدي إلى تقسيم مناطق ATEX. إذا كان المصنع سيتعامل مع كل من الأقراص ذات الإطلاق الفوري والأقراص المعدلة، فيجب أن تستوعب المنشأة خطوط تحبيب منفصلة أو على الأقل إجراءات تنظيف معتمدة بين الحملات. تضيف المصانع متعددة الأغراض المرونة ولكنها تضاعف جهود التحقق من الصحة، وهي مقايضة تحتاج إلى قياس كمي مبكرًا.
| نموذج الجرعة | الحد الأدنى لدرجة غرف الأبحاث | حالة خاصة نموذجية لنظام التدفئة والتهوية وتكييف الهواء (HVAC). | مواد المعدات الرئيسية | خطر الاحتواء |
|---|---|---|---|---|
| أقراص OSD القياسية | D | التحكم العام في الرطوبة 40-55% رطوبة نسبية | الأجزاء الملامسة للمنتج من الفولاذ المقاوم للصدأ 316L | منخفض (OEB 1–2) |
| أقراص فوارة | د مع جناح منخفض الرطوبة | نقطة الندى <10 درجة مئوية، غرفة مغلقة | 316L، ختم خاص | منخفضة إلى معتدلة |
| أجهزة الاستنشاق بالمسحوق الجاف | C | مراقبة صارمة للجسيمات، رطوبة منخفضة | الفولاذ المقاوم للصدأ من الدرجة الصيدلانية | معتدل (OEB 2-3) |
| OSD قوي (الهرمونات والمواد السامة للخلايا) | د (الواردة) | شلالات الضغط السلبي، الهواء تمريرة واحدة | 316L، مصقول كهربائيًا، وقابل للتنظيف المكاني (CIP). | عالية (OEB 4-5) |
بعد تأمين أساس التصميم، فإن الخطوة التالية هي جعل حركة المواد هي المبدأ التنظيمي للتخطيط بأكمله. هذا التحول في التفكير يمنع حدوث خطأ شائع: تصميم مبنى ثم ضغط العملية في الداخل.
في مصنع OSD المصمم جيدًا، لا تحدد المسافة التي ينتقل بها المسحوق بين مجموعة التوزيع وآلة الضغط الإنتاجية فحسب، بل تحدد أيضًا مخاطر التلوث المتبادل. يؤدي كل تخفيض بمقدار 10 أمتار في مسافة النقل اليدوي إلى تقليل احتمالية تشتت المكونات النشطة المحمولة جواً بنسبة 15% تقريبًا، كما يوفر ما يقرب من 8% من ساعات العمل المباشرة لكل دفعة. ولهذا السبب يجب صياغة مخطط تدفق المواد قبل رسم الخط المعماري الأول.
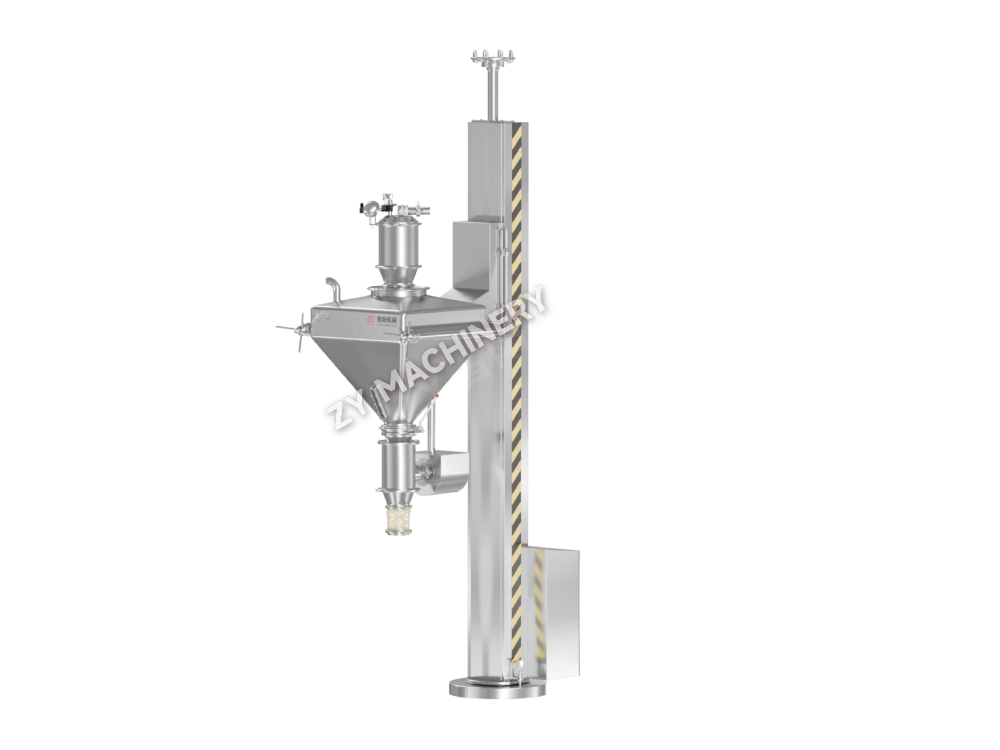
إن التدفق النموذجي لخط الأقراص - التوزيع، والتحبيب الرطب أو الجاف، والتجفيف، وتقليل الحجم، والمزج، والضغط، والطلاء، والتعبئة - يخلق مناطق وظيفية طبيعية. ويجب أن تتبع هذه المناطق مسارًا أحادي الاتجاه دون أي تراجع. تعمل غرف معادلة الضغط للأفراد والمواد على عزل كل منطقة، و خلاطات تعثر مع أعمدة الرفع يمكن أن يلغي الحاجة إلى حمل الصناديق عبر الممرات عن طريق نقل الحاويات الوسيطة للسوائب مباشرة من المزج إلى الضغط عبر مزالق الجاذبية أو المركبات الموجهة الآلية. وهذا النهج لا يقتصر على الهزيل فحسب؛ فهو يقلل من عدد مجموعات الضغط المطلوبة ويبسط تقسيم مناطق التدفئة والتهوية وتكييف الهواء (HVAC).
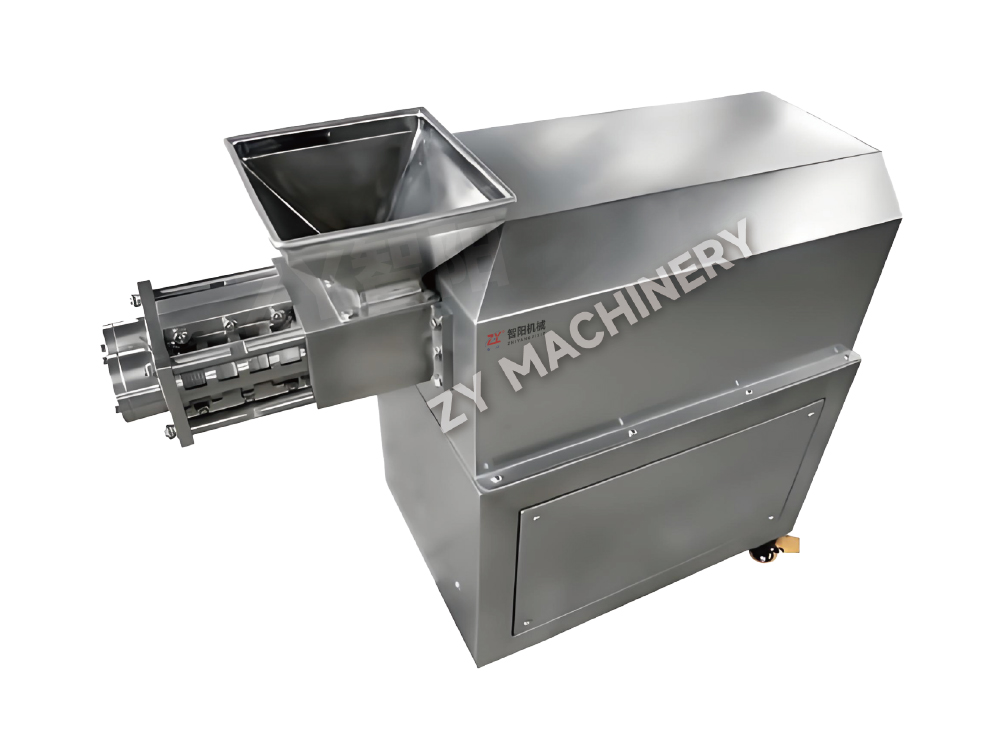
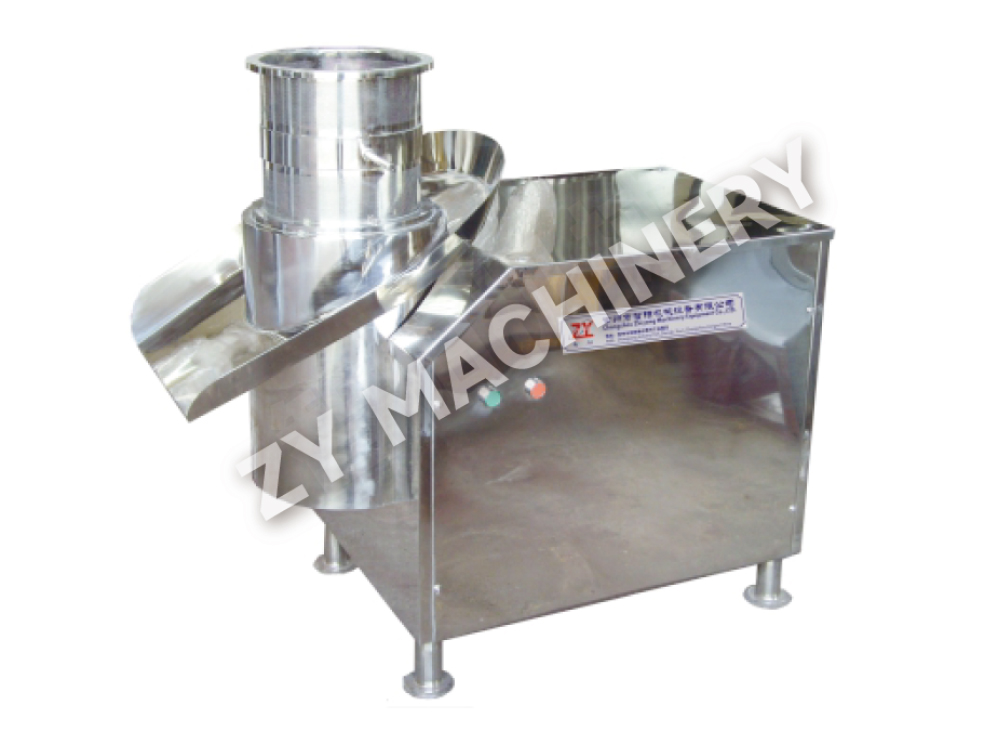
عادةً ما يتم فصل مجموعات التحبيب والضغط بجدار مزود بنظام نقل تمريري أو شبه آلي. إذا كان المنتج حساسًا للرطوبة، فقد يشتمل العمود الفقري للمادة أيضًا على أ الضاغطة الدوارة للتحبيب الجاف بدلاً من طبقة السوائل، مما يقلل من وقت التجفيف وخطر التحلل المائي. يجب أن يأخذ التخطيط أيضًا في الاعتبار توسيع السعة المستقبلية. إن ترك مساحة غلاف معكوسة على الجانب الآخر من عمود المرافق المركزي يسمح بمضاعفة السعة دون إعادة توجيه تدفق المواد.
يعد اختيار معدات التحبيب في الأساس قرارًا يتعلق بحجم الدفعة والاحتواء والكيمياء الفيزيائية للتركيبة. إن الجزيء الذي يتحلل في وجود الماء لن يمر أبدًا عبر المحبب الرطب عالي القص؛ إنه ينتمي إلى ضاغط أسطواني أو خط ضغط مباشر. ومع ذلك، فإن العديد من الجداول الزمنية للمشروع تتأخر بسبب كتابة قائمة المعدات قبل اكتمال ملف استقرار التركيبة. وتوضح المصفوفة التالية القرار.
| المعلمة | التحبيب الرطب عالي القص | تحبيب سرير السوائل | التحبيب الجاف (الضاغطة الأسطوانية) |
|---|---|---|---|
| النفقات الرأسمالية (نسبية) | قاعدة | 20-30% | 10-15% |
| وقت دورة الدفعة | 30-60 دقيقة (بالإضافة إلى التجفيف) | 45-90 دقيقة (التجفيف المتكامل) | 15-30 دقيقة |
| خطر احتواء الغبار | معتدل (تفريغ مفتوح) | منخفض (نقل متكامل) | منخفض (نظام مغلق) |
| قابلية التنظيف (جدوى CIP) | معتدل تتطلب بعض الأجزاء COP | جيد؛ العديد من النماذج تقدم WIP | جيد؛ أسطح رطبة محدودة |
| الأفضل لخصائص API | مستقر للرطوبة، وضعف الانضغاط | حساسة للرطوبة، تدفق جيد | حساس للغاية للرطوبة أو عالي الفعالية |
| تعقيد التحقق من الصحة | متوسط (التحكم في نقطة نهاية التجفيف) | متوسط (التكنولوجيا التحليلية للعملية جاهزة) | منخفض (عدد قليل من معلمات العملية الحرجة) |
أبعد من التحبيب، معدات المزج يجب تقييمها لمخاطر الفصل. تُفضل خلاطات الحاوية المزودة بأنظمة الرفع على الخلاطات الثابتة على شكل حرف V لأنها تقلل من خطوات النقل ويسهل التحقق من تجانس المحتوى. في المنشآت التي تستهدف مركبات OEB 4/5، يجب تشغيل مجموعة الخلط والضغط والطلاء بالكامل داخل عوازل أو تحت حاويات ضغط سلبي. يؤدي هذا إلى تحويل حساب التفاضل والتكامل لاختيار المعدات نحو أنظمة مدمجة ومتكاملة تمامًا مع واجهات احتواء تم التحقق منها.
عندما يحمل المكون الصيدلاني النشط حد تعرض مهني أقل من 1 ميكروجرام/م3 (OEB 4 أو 5)، ينتقل تصميم المنشأة من حماية المنتج إلى حماية المشغل باعتباره المنطق السائد. تصبح استراتيجية العزل هي العمود الفقري المعماري: يتم إغلاق كل خطوة من خطوات العملية، ويتم الحفاظ على الغرفة المحيطة بها عند ضغط سلبي بالنسبة للممرات المجاورة، عادةً مع فرق ضغط مستهدف لا يقل عن 15 باسكال ونظام مخصص لمعالجة الهواء لمرة واحدة لا يتم إعادة تدويره إلى المناطق العامة.
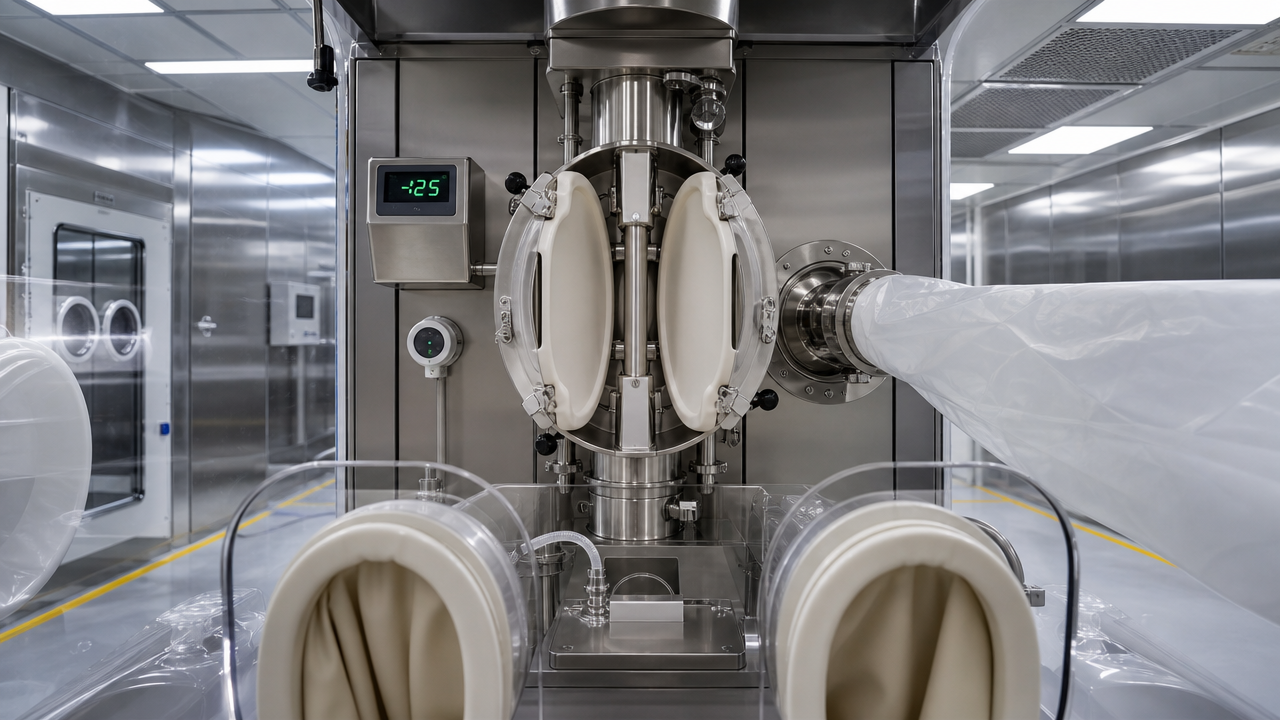
يجب أن يحقق صمام الفراشة المنفصل (SBV) المعتمد معدل تسرب أقل من 1 ميكروجرام/م3 أثناء نقل المواد بين حاوية السوائب الوسيطة ومدخل ضغط الأقراص. يجب أن يكون تصنيف ترشيح HEPA الخاص بالعازل H14 مع اجتياز اختبار DOP موثق. فيما يلي الحد الأدنى من القائمة المرجعية لحزم معدات OEB 4/5:
لا يزال تصنيف الغرفة المحيطة عادةً من الدرجة D (ISO 8) في حالة السكون، لكن سلسلة الضغط تفرض تدفقًا للهواء من الممر العام (الغلاف الجوي) إلى غرفة معادلة الضغط المركبة القوية (ناقص 7.5 باسكال) ثم إلى غرفة المعالجة (ناقص 15 باسكال أو أكثر)، مما يخلق اجتياحًا داخليًا مستمرًا يحمي المشغل. غالبًا ما تضيف التصميمات الحديثة غرفة انتظار مزودة بدش هوائي مفلتر بتقنية HEPA لاحتواء أي هروب للجسيمات أثناء حركة المواد.
تمثل التدفئة والتهوية وتكييف الهواء ما بين 40% إلى 60% من نفقات تشغيل مصنع الأدوية. يؤدي الخطأ في سلسلة الضغط إلى ملاحظات تنظيمية أو فواتير طاقة زائدة. يحدد الملحق 1 لممارسات التصنيع الجيدة للاتحاد الأوروبي وإرشادات إدارة الأغذية والعقاقير (FDA) المعقمة المعايير البيئية المطلوبة. بالنسبة لمرافق OSD، فإن الهدف هو الحفاظ على ظروف الدرجة D في غرف المعالجة المشغولة، ولكن مع تحكم أكثر صرامة في الرطوبة للمنتجات الفوارة أو الحساسة للرطوبة. يلخص الجدول أدناه نقاط ضبط التدفئة والتهوية وتكييف الهواء (HVAC) المهمة.
| الصف | فئة ISO (في حالة الراحة) | تغيرات الهواء في الساعة | فرق الضغط مقابل الدرجة الأدنى المجاورة | حدود الجسيمات (≥0.5 ميكرومتر، في حالة الراحة) | الحدود القابلة للتطبيق (cfu/m³، المنطوق) |
|---|---|---|---|---|---|
| أ (للتعقيم) | 5 | غير محدد (السرعة 0.45 م/ث) | لا ينطبق | 3,520 | <1 |
| B | 5-7 | 40-60 | 15 باسكال إلى ج | 3,520 | 10 |
| C | 7-8 | 20-40 | 12.5 باسكال إلى د | 352,000 | 100 |
| د (معيار OSD) | 8 | 15-20 | 12.5 باسكال إلى غير مصنف | 3,520,000 | 200 |
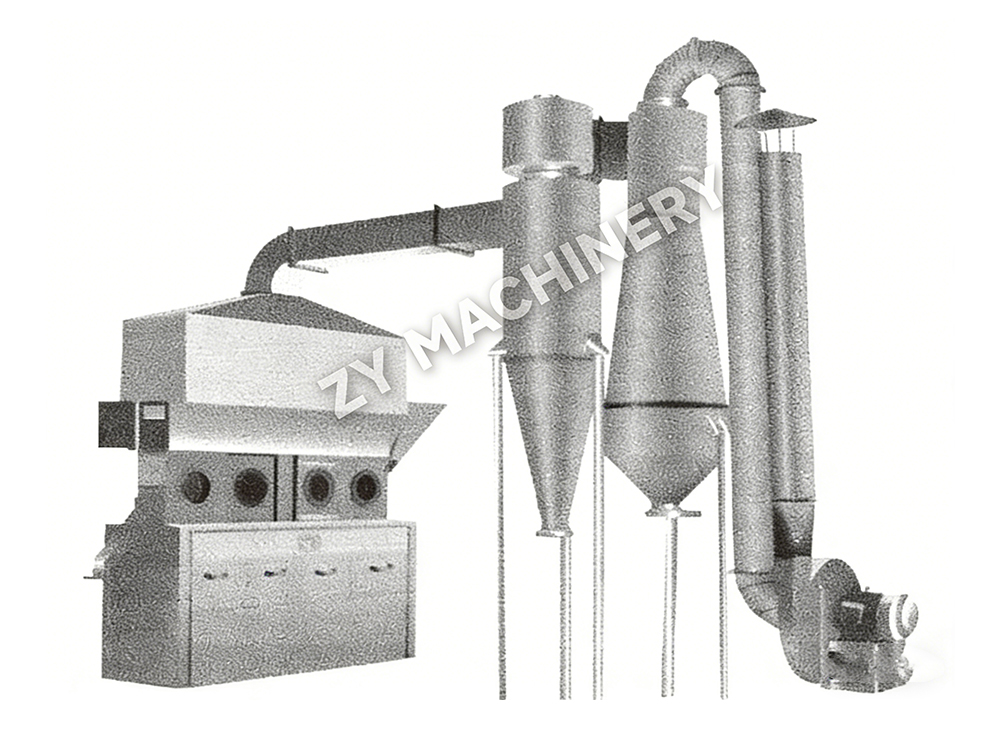
الحد الأدنى 12.5 باسكال ليس اقتراحًا؛ إنها نقطة ضبط التصميم التي يجب الحفاظ عليها أثناء فتح الأبواب وتشغيل المعدات. يجب أن يتم إطلاق إنذارات نظام المراقبة وإدارة المبنى النشط عندما ينخفض الفرق إلى أقل من 10 باسكال. بالنسبة لمحطات OSD، نقطة الفشل الشائعة هي نظام استخراج الغبار، والذي يجب أن يكون متشابكًا مع مصدر التدفئة والتهوية وتكييف الهواء (HVAC) لتجنب الاختلالات السلبية. عندما أ مجفف سرير السوائل في وضع النفخ والاستخراج، يجب أن يعوض التحكم في ضغط الغرفة عن حجم العادم الكبير.
التحقق من الصحة ليس نشاط ما بعد التثبيت؛ ويبدأ لحظة صياغة مواصفات متطلبات المستخدم. إن URS جيد التنظيم الذي يحدد مادة البناء، وتشطيب السطح (Ra ≥ 0.4 ميكرومتر لأسطح ملامسة المنتج)، وقابلية الصرف، وطريقة التنظيف يمنع 70% من الانحرافات التي تم اكتشافها لاحقًا أثناء IQ/OQ. في الجدول الزمني النموذجي للمشروع، يؤدي تنفيذ اختبار قبول المصنع الشامل إلى تقليل جهد التشغيل في الموقع بنسبة تصل إلى 30% لأنه يتم حل معظم الأخطاء الميكانيكية والبرمجية قبل مغادرة المعدات لمتجر البائع.
بالنسبة للمنشآت متعددة المنتجات، يجب أن تتضمن الخطة الرئيسية للتحقق من الصحة استراتيجية بين قوسين تجمع المنتجات حسب قابلية الذوبان والفعالية لتقليل عدد مرات التحقق من التنظيف. يوفر اختبار الريبوفلافين ودراسات استعادة المسحة الأساس لمعايير قبول التنظيف النهائي.
يمكن للمصنع الجديد المبني باستخدام شرائح معالجة معيارية تم التحقق من صحتها مسبقًا أن يكتمل ميكانيكيًا بشكل أسرع بـ 3 إلى 6 أشهر من المعادل المبني على العصا، لكن تكلفة الهندسة الأولية عادةً ما تكون أعلى بنسبة 10 إلى 15٪ بسبب التصميم المكثف للواجهة الأمامية المطلوب لتجميد مواقع الأنابيب والأدوات. ومع ذلك، غالبًا ما يتم استرداد هذه العلاوة عن طريق الدخول المبكر إلى السوق: فإطلاق منتج عام قبل أربعة أشهر يمكن أن يستحوذ على حصة سوقية إضافية بنسبة 8-12% قبل أن يؤدي المنافسون إلى تآكل الأسعار. تستخدم المقارنة أدناه منشأة افتراضية لـ OSD تبلغ سعتها 2 مليار جهاز لوحي سنويًا.
| المعلمة | وحدات/قائمة على الانزلاق | موقع تقليدي مبني |
|---|---|---|
| إجمالي مدة المشروع (التصميم إلى PQ) | 22-28 شهرا | 28-36 شهرا |
| النفقات الرأسمالية (نسبية) | 10-15% | قاعدة |
| جهد التحقق من الصحة | 20-30% lower (pre-validated modules) | التحقق من صحة الموقع بالكامل من الصفر |
| قابلية التوسع في المستقبل | مرنة؛ إضافة انزلاقات متوازية | يتطلب تعديلات هيكلية |
| تقلب جودة البناء | منخفض (يتم التحكم فيه من قبل المصنع) | أعلى (يعتمد على الموقع) |
| بصمة غرف الأبحاث النموذجية | 15-20% smaller (optimized piping) | أكبر بسبب التوجيه في الموقع |
وبعيدًا عن الوقت والتكلفة، يعمل النهج المعياري على تبسيط نقل التكنولوجيا نظرًا لأنه يمكن تكرار نفس التصميم المنزلق عبر مناطق جغرافية متعددة مع الحد الأدنى من إعادة التحقق من الصحة. ومع ذلك، إذا كان من المتوقع أن تتغير مجموعة المنتجات بشكل كبير في غضون خمس سنوات، فإن المبنى التقليدي الذي يتميز بتباعد أكبر بين الأعمدة وقطرات المرافق العامة قد يوفر المزيد من حرية إعادة التشكيل. يعود الاختيار النهائي إلى اليقين بشأن خط أنابيب المنتج.
لن يعتمد الجيل القادم من محطات OSD على أخذ العينات الدورية لإصدار الجودة. تتيح مستشعرات التقنية التحليلية للعملية - مجسات NIR المثبتة في الخلاطات والمجففات، ومحللات حجم الجسيمات عند تفريغ المحبب - إمكانية المراقبة في الوقت الفعلي لسمات الجودة المهمة. عند دمجها مع نظام تنفيذ التصنيع عبر الطرق السريعة لبيانات OPC UA، يمكن أن توفر هذه الإشارات مبررًا للإصدار في الوقت الفعلي، مما يلغي أيام تخزين الحجر الصحي. يتطلب المصنع الجاهز رقميًا نقاط التكامل التالية المصممة منذ اليوم الأول:
تتوقع الجهات التنظيمية أن تحل السجلات الإلكترونية محل السجلات الورقية، ولكنها تتوقع أيضًا التحقق من صحة النظام للكشف عن التلاعب بالبيانات. إن تضمين PAT والتكامل الرقمي في خطة التحقق الأولية من نموذج V يكلف حوالي 12% من إجمالي ميزانية ضوابط المشروع، ولكنه يقلل من التكلفة المستمرة لمراقبة الجودة بنسبة تقدر بـ 20% سنويًا من خلال تقليل الاختبارات المعملية وساعات مراجعة سجلات الدفعات. تجد المصانع المصممة دون الاستعداد الرقمي نفسها قيد التعديل التحديثي أثناء التوسعة الأولى، بثلاثة أضعاف التكلفة الأصلية.
تريد البقاء حتى الآن؟
اتصل بنا عبر عنوان البريد الإلكتروني أدناه.
لا تقلق بشأن البريد العشوائي. نحن نكره ذلك أيضا!
العميل المحمول
حساب الفيديو
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
البريد الإلكتروني: zy@zy-drying.com
معرف وي شات
واتساب
حقوق النشر2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. جميع الحقوق محفوظة  الشركة المصنعة لمعدات الجرعات الصلبة عن طريق الفم