




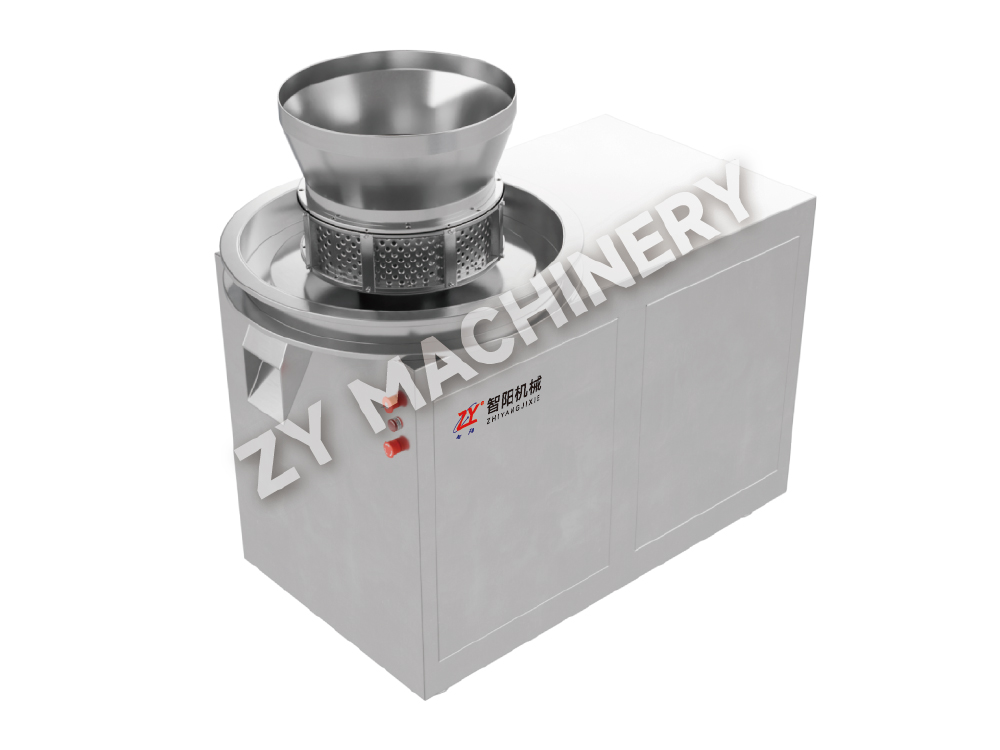
HSD R&D مختبر حجم بن خلاط
يحقق خلاط الصندوق ذو الحجم المعملي HSD R&D خلطًا فعالاً للمواد من خلال د.....

يمكن أن يؤدي وجود عيب واحد في الغطاء إلى رفض الدفعة الكاملة، مما يكلف 50000 دولار أو أكثر من المواد المهدرة ووقت الإنتاج الضائع. نادرًا ما يتم عزل عيوب الأقراص، فهي عادةً ما تشير إلى وجود تفاعل بين تصميم التركيبة وإعداد المعدات ومعلمات العملية. يؤدي التعامل مع كل عيب كمشكلة مستقلة إلى تكرار استكشاف الأخطاء وإصلاحها. وبدلاً من ذلك، تقوم المؤسسات الأكثر نجاحًا بإرجاع العيوب إلى ثلاث فئات جذرية مترابطة: التركيبة (التركيبة والخصائص الفيزيائية للحبيبات)، والمعدات (حالة الضغط، وهندسة الأدوات، وبقايا التنظيف)، والعملية (ملف تعريف قوة الضغط، والسرعة، ومكمن ما قبل الضغط).

على سبيل المثال، غالبًا ما يرجع السد والتصفيح إلى الدقائق الزائدة في الحبيبات، ولكن هذه الغرامات قد تنتج عن خطوة التحبيب الجاف المفرطة العدوانية أو من شكل التجفيف الذي يترك السطح هشًا. من ناحية أخرى، قد ينشأ الالتصاق من نقص مواد التشحيم، ولكن قد يكون السبب الحقيقي هو التقلب في بقايا التنظيف في المكان (CIP) التي تعدل احتكاك الوجه المثقب. يقوم أفضل المهندسين الصيدلانيين ببناء مصفوفة لتشخيص العيوب تربط متغيرات التركيبة مثل محتوى الرطوبة (النطاق الأمثل 1.5-3.0% لمعظم تركيبات الإطلاق الفوري)، ونوع مادة التشحيم وتركيزها، وحجم جسيمات API مع العيب المحدد الذي تمت ملاحظته. أقل من 1.5% من الرطوبة، تزداد مخاطر التغطية بشكل كبير لأن الحبيبات تفتقر إلى اللدونة اللازمة لتكوين روابط قوية بين الجزيئات. أكثر من 5%، يصبح الالتصاق أمرًا لا مفر منه تقريبًا دون استخدام مجموعات الضغط المسبق أو التجفيف.
تنتقل هذه المقالة من المبادئ العامة إلى فئات العيوب المحددة، ثم إلى دور طريقة التحبيب والتوسيع والمراقبة المتقدمة. ترتكز كل توصية على حدود قابلة للقياس وتعديلات خاصة بالمعدات، حتى تتمكن من الانتقال من التشخيص إلى التصحيح في نوبة عمل واحدة.
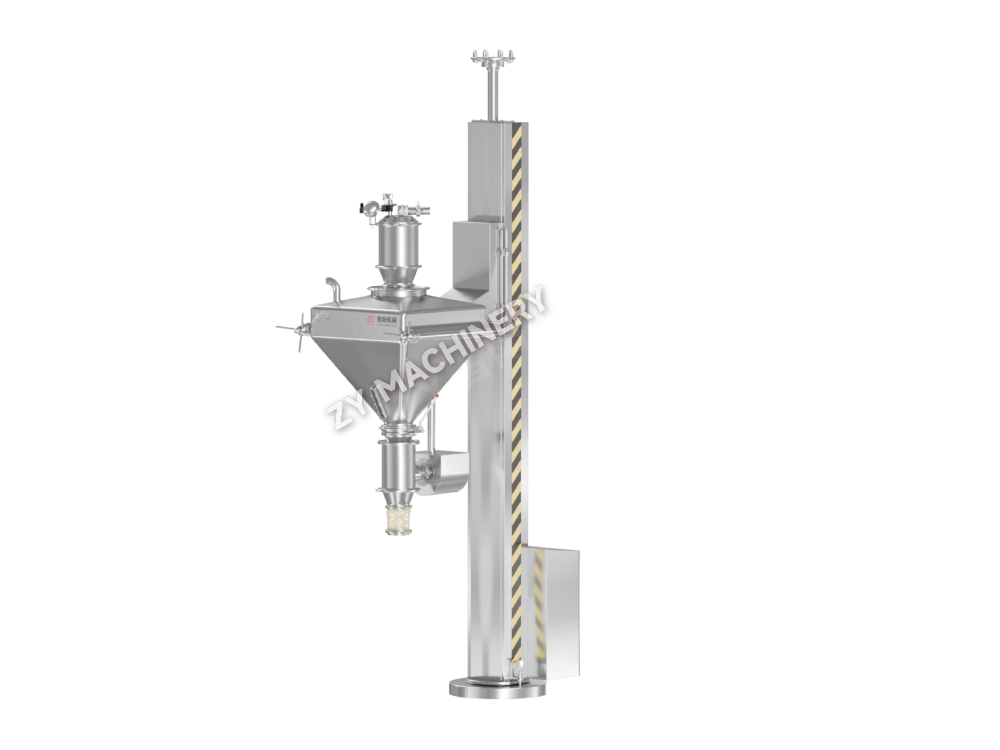
السد هو الفصل الأفقي لأعلى (أو أسفل) الجهاز اللوحي عن الجسم الرئيسي؛ التصفيح هو كسر مماثل يمكن أن يظهر في أي مكان على طول المحور الأفقي. يشير كلا العيبين إلى ضعف الترابط بين الطبقات المتكونة أثناء الضغط. تنقسم المحركات الأساسية إلى أربع مجموعات: وجود عدد كبير جدًا من الغرامات في الحبيبات، ومواد التشحيم الزائدة، وعدم كفاية الرابط، وإعدادات الضغط غير الصحيحة. ال معدات الخلط يستخدم لمزج مواد التشحيم يمهد الطريق: إذا كانت ستيرات المغنيسيوم تغطي الجزيئات بشكل كبير جدًا بسبب الخلط الزائد أو ظروف القص الخاطئة، فإن زيادة بنسبة 0.5٪ فوق القيمة الاسمية 1.0٪ وزن / وزن يمكن أن تقلل من صلابة القرص بنسبة 30-40٪. يمكن أن يؤدي مزج مادة التشحيم مسبقًا مع جزء صغير من المواد الناعمة قبل إضافتها إلى الكتلة الرئيسية إلى تقليل تأثير الطلاء الزائد دون تقليل إجمالي مادة التشحيم.
فيما يتعلق بالضغط، غالبًا ما تفشل قوة الضغط المسبق التي تقل عن 5 كيلو نيوتن في طرد ما يكفي من الهواء من القالب قبل الضغط الرئيسي. ثم يتوسع الهواء المحبوس بعد طرده، مما يتسبب في حدوث غطاء. يؤدي إعداد الضغط المسبق بمقدار 8-12 كيلو نيوتن، بالإضافة إلى قوة ضغط رئيسية تبلغ 15-25 كيلو نيوتن (لقرص نموذجي 200 مجم ذو صلابة 7-10 كيلو نيوتن)، إلى تقليل الغطاء بشكل كبير. سرعة الضغط مهمة أيضًا: عند السرعات التي تزيد عن 60 دورة في الدقيقة في المكبس الدوار، يكون وقت الاتصال بين قطرات التثقيب والحبيبات، مما قد يؤدي إلى تكوين رابطة غير مكتملة. غالبًا ما يؤدي تقليل السرعة إلى 30-45 دورة في الدقيقة مع الحفاظ على الضغط المسبق إلى حل المشكلة دون إعادة الصياغة.
| السبب | أعراض | الإجراء التصحيحي (مع العتبة) |
|---|---|---|
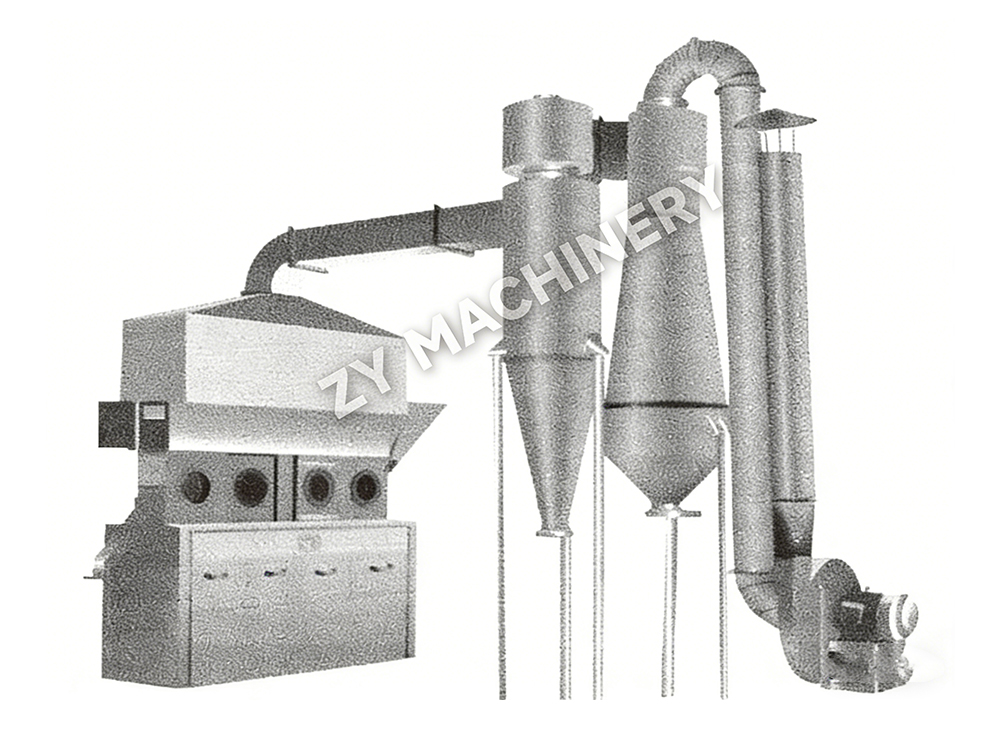
| الغرامات الزائدة (> 25% أقل من 75 ميكرومتر) | التصفيح في صلابة منخفضة | زيادة كثافة الحبيبات عن طريق وقت التدليك الرطب أو الاستخدام تجفيف الطبقة المميعة للاحتفاظ بالغرامات في التجمعات |
| رطوبة منخفضة (<1.5% وزن/وزن) | غطاء هش عند القذف | ضبط نقطة النهاية للتجفيف إلى 2.0-2.5% LOD؛ فكر في التكييف بعد التجفيف في صناديق مغلقة |
| كمية زائدة من مادة التشحيم (> 2% MgSt) | غطاء ضعيف مع كسر لامع | تقليل MgSt إلى 0.75-1.0%؛ تغيير تسلسل المزج؛ قم بالتبديل إلى فومارات ستيريل الصوديوم إذا استمر التأثير الكاره للماء |
| عدم كفاية الضغط المسبق | انسداد الهواء بسرعة عالية | اضبط الضغط المسبق على 30% من القوة الرئيسية؛ تحقق من وقت السكون> 50 مللي ثانية |
من المفاهيم الخاطئة الشائعة أن زيادة قوة الضغط الرئيسية وحدها يمكنها إصلاح الغطاء. في الواقع، يمكن أن يؤدي الضغط الزائد (أعلى من 30 كيلو نيوتن للثقب المقعر القياسي) إلى ضغوط استرداد مرنة تجعل عملية السد أسوأ. النهج الأفضل هو بناء ملف تعريف الضغط: ضغط عينة من الحبيبات بقوى متزايدة وقياس ميل القرص الناتج إلى الحد الأقصى عند كل قوة؛ "النقطة الحلوة" هي أقل قوة تحقق صلابة الهدف دون إدخال التصفيح.
يحدث الالتصاق عندما تلتصق الحبيبات بالوجه المثقب، مما يترك سطحًا خشنًا منقرًا للقرص؛ يعتبر الانتقاء شكلاً أكثر محلية حيث تملأ المادة تجاويف النقش أو النقش. العاملان الأكثر شيوعًا هما محتوى الرطوبة الذي يزيد عن 3.5٪ والتشحيم غير الكافي. ولكن هناك عامل ثالث أقل وضوحًا: الخشونة المجهرية على الوجوه المثقوبة الناتجة عن دورات التنظيف المتكررة. عندما يتم تنظيف المثقاب باستخدام الوسائط الكاشطة أو المواد الكيميائية العدوانية، فإن سطحه يتدهور، وحتى الحبيبات المشحمة بشكل صحيح يمكن أن تبدأ في الالتصاق. غالبًا ما تشهد المنشآت التي تجري تغييرات متعددة على المنتج يوميًا ارتفاعًا كبيرًا في الشكاوى العالقة التي يمكن إرجاعها إلى التآكل، وليس انحراف التركيبة.
من وجهة نظر عملية، فإن خطوة التجفيف هي الرافعة الأولى. في تجفيف الفراغ ، يمكن أن تختلف الرطوبة بنسبة 0.5% بين الجزء العلوي والسفلي من الدرج إذا كان معدل انحدار التفريغ سريعًا جدًا. منحدر بطيء (10-15 دقيقة للفراغ الكامل) يسوي التدرج. بالنسبة للتحبيب الرطب، استهدف LOD بنسبة 2.0-3.0% ما لم تكن التركيبة استرطابية؛ في هذه الحالة، فكر في خطوة مزج ما بعد التجفيف مع 0.5% من السيليكا الغروية للتخلص من رطوبة السطح.

يعد اختيار مادة التشحيم وكميتها أمرًا بالغ الأهمية بنفس القدر. بالنسبة للالتصاق، يمكن أن يكون تركيز التشحيم الفعال أقل بكثير مما تقوله بطاقة الصيغة إذا ترك تصميم الخلاط مناطق ميتة. يحقق الخلاط V أو الخلاط المزود بقضيب مكثف يستخدم بسرعة 200-300 دورة في الدقيقة لمدة 3-5 دقائق تغطية أفضل من الخفق البسيط دون تكثيف. ال خلاط على شكل حرف V فعال بشكل خاص بالنسبة لواجهات برمجة التطبيقات ذات الجرعة المنخفضة حيث يجب أن يكون توزيع مواد التشحيم خاليًا من العيوب. بالنسبة للتركيبات التي يتسبب فيها MgSt في تباطؤ الذوبان، فإن PEG 6000 بنسبة 1-2% غالبًا ما يزيل الالتصاق مع الحفاظ على التفكك ضمن حدود USP.
تظهر قائمة مرجعية سريعة عند الالتصاق:
يشير التقطيع إلى قطع صغيرة تنفصل عن حافة الجهاز اللوحي، غالبًا بعد الطلاء أو التغليف. ويرتبط بقوة مع انخفاض صلابة حافة الجهاز اللوحي وضعف التصاق طلاء الفيلم. تعد الأقراص التي تتمتع بقوة كسر أقل من 5 كيلو بايت وقابلية تفتيت عالية (> 0.8% في جهاز تفتيت قياسي) من المرشحين الرئيسيين. يظهر التشقق على شكل شقوق على سطح القرص أو داخل الطلاء، في حين أن التقشر هو انفصال طبقة الطلاء عن القلب.
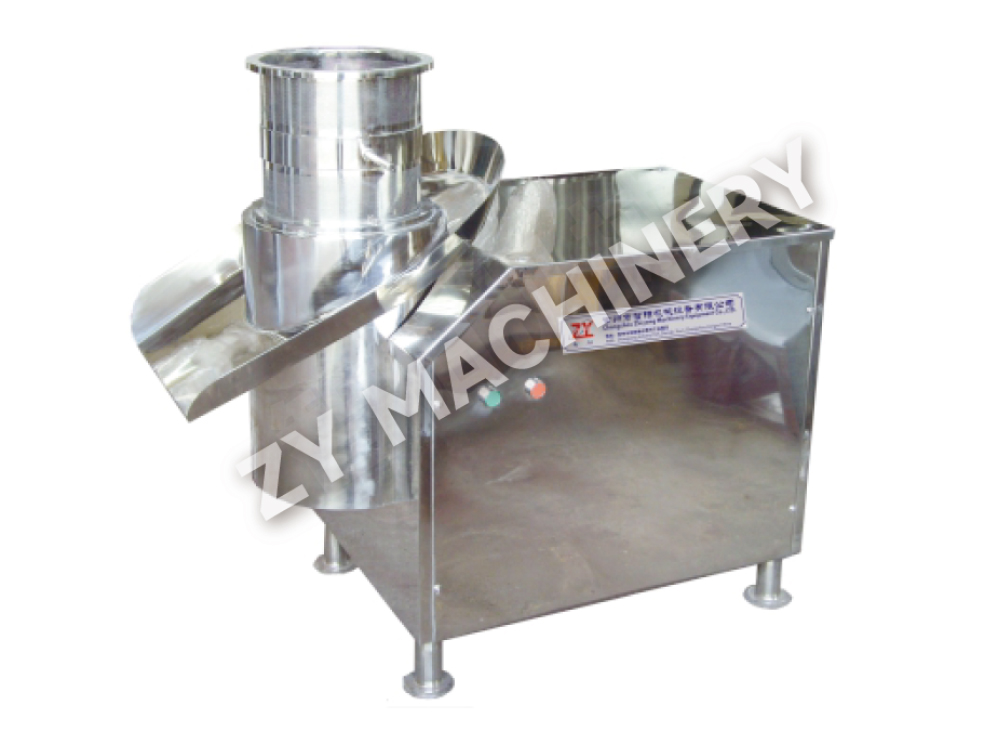
لمنع التقطيع، يجب أن يتمتع القلب بقوة ميكانيكية كافية عند الحافة. أ عملية التحبيب الذي ينتج عنه توزيع ضيق لحجم الجسيمات مع غرامات منخفضة يقلل من عدم تناسق ملء القالب الذي يخلق حواف ضعيفة. تصميم الأدوات مهم أيضًا: شكل مثقوب مقعر عميق يركز الضغط على الحافة الرفيعة؛ يمكن أن يؤدي التحول إلى تصميم مقعر ضحل أو تصميم ذو حافة مشطوفة إلى زيادة سلامة الحافة بنسبة 25% أو أكثر في العمليات التجارية. بالنسبة للأقراص المغطاة بغشاء رقيق، يجب ضبط سرعة وعاء الطلاء بحيث لا تتتالي الأقراص بقوة شديدة أثناء مرحلة الرش، لأن اصطدام الحواف بسرعة عالية يؤدي إلى ظهور شقوق صغيرة تصبح فيما بعد رقائق مرئية.
يؤثر اختيار طلاء البوليمر بشكل مباشر على التشقق والتقشير. تظهر أدناه مقارنة بين البوليمرات الشائعة.
| البوليمر | خاصية رئيسية | خطر الخلل النموذجي | التعديل الموصى به |
|---|---|---|---|
| HPMC (هيدروكسي بروبيل ميثيل السليلوز) | التصاق جيد، نفاذية منخفضة للأكسجين | تكسير تحت ركوب الدراجات الرطوبة العالية | أضف 10-15% PEG 400 كملدنات |
| بفا (كحول البولي فينيل) | مرونة ممتازة، لمسة نهائية لامعة | الالتصاق في المقلاة بمعدل رش مرتفع | زيادة درجة حرارة الهواء الداخل بمقدار 5 درجات مئوية |
| إيثيل السليلوز (EC) | إطلاق متحكم فيه، فيلم هش | يتساقط إذا الملدنات <20% | استخدم سترات ثلاثي إيثيل بنسبة 20-25% |
عندما يظهر التشقق بعد وقت قصير من الطلاء، فإن السبب الجذري الشائع هو الرطوبة المتبقية من عملية الطلاء التي تنتقل إلى القلب وتسبب تغيير الأبعاد. إن التسخين المسبق لطبقة القرص إلى 40-45 درجة مئوية لمدة 10 دقائق قبل الرش، والحفاظ على درجة حرارة المنتج من 38-42 درجة مئوية أثناء الطلاء، يقلل من هذا التأثير.
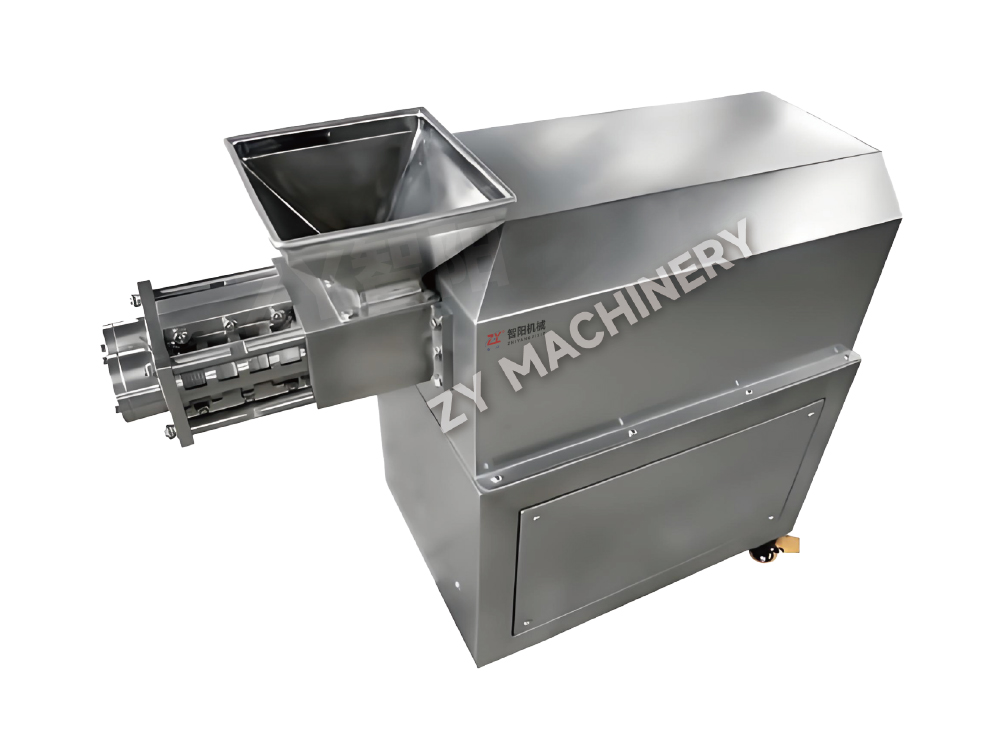
تقوم تقنية التحبيب بوضع "بصمة" عيب على كل دفعة. ينتج التحبيب الرطب حبيبات ذات مسامية داخلية أعلى وأشكال أكثر استدارة، والتي تكون مضغوطة بشكل جيد بشكل عام ولكنها حساسة للرطوبة. يؤدي التحبيب الجاف (الضغط بالأسطوانة) إلى إنشاء شرائط يتم طحنها إلى أجزاء غير منتظمة وكثيفة وغنية بالدقائق الدقيقة؛ هذه الحبيبات هشة وغالبًا ما تسبب التصفيح ما لم يتم استخدام خطوة إعادة ربط دقيقة. ينتج عن التحبيب ذو الطبقة الموائعة تكتلات منخفضة الكثافة وكروية للغاية مع تدفق ممتاز ولكن في بعض الأحيان يكون الترابط بين الجسيمات ضعيفًا لأن الكثافة الظاهرية المنخفضة تقلل من نقاط الاتصال تحت الضغط.
ويلخص الجدول أدناه قابلية الخلل لكل طريقة.
| طريقة التحبيب | مورفولوجيا الجسيمات | عيوب شديدة الخطورة | نهج التخفيف |
|---|---|---|---|
| الرطب عالية القص | توزيع كثيف ومستدير وواسع لحجم الجسيمات | تلتصق إذا كانت مبللة بشكل زائد؛ السد إذا كان تحت المجففة | التحكم في LOD إلى 2.5% ± 0.3% |
| سرير مائع | منخفضة الكثافة، كروية للغاية، موحدة | التصفيح بسرعة عالية. صلابة منخفضة | زيادة قوة الضغط الرئيسية بنسبة 15% |
| جاف (ضغط الأسطوانة) | جزء غير منتظم، ذو زاوية، وغرامات عالية | التصفيح، السد، اختلاف الوزن | استخدم خطوة مزج ثانية بعد الطحن؛ أضف 1-2% مادة رابطة جافة مثل PVP |
إن اختيار معدات التحبيب المناسبة يمكن أن يمنع هذه العيوب. عندما تكون التركيبة حساسة للحرارة والرطوبة، فإن التحبيب الجاف عن طريق الضغط بالأسطوانة هو الخيار المنطقي، ولكن يجب أن تشتمل المعدات على نظام طحن متعدد الغربال يقوم بإعادة تدوير جزء متحكم فيه فقط من الدقائق الناعمة إلى مرحلة الضغط. على العكس من ذلك، بالنسبة للتركيبات التي تكون فيها القابلية للضغط أمرًا بالغ الأهمية، يتبعها جهاز تحبيب رطب عالي القص تجفيف طبقة السوائل يخلق حبيبات ذات توازن مثالي بين القوة والانضغاط. تعد القدرة على ضبط سرعة المكره ووقت الكتلة الرطبة أمرًا ضروريًا لضبط مسامية الحبيبات التي تمنع التصفيح.
غالبًا ما تظهر العيوب التي تزيلها في التطوير على نطاق المختبر مرة أخرى أثناء التوسع، ولسبب يمكن التنبؤ به: وقت ملامسة الضغط، واتساق تعبئة القالب، وتغير التعرض البيئي مع نمو المعدات. إن المكبس المعملي الذي يعمل بسرعة 8000 قرص في الساعة مع المثقاب المسطح مقاس 10 مم لديه ما يقرب من ثلاثة أضعاف وقت المكوث في مكبس الإنتاج الذي يعمل بسرعة 100000 قرص في الساعة باستخدام نفس الأدوات. يؤدي هذا التخفيض في وقت المكوث إلى زيادة خطر التغطية وتغير الوزن بشكل مباشر.
للحفاظ على أداء خالٍ من العيوب عبر المقاييس، اتبع بروتوكول التحقق المكون من خمس خطوات:
كما تصبح السيطرة البيئية بالغة الأهمية على نطاق واسع. يمكن لصندوق من الحبيبات يبلغ وزنه 50 كجم مخزنًا في ممر غير مشروط أن يلتقط رطوبة بنسبة 0.5% طوال الليل، وهو ما يكفي لدفع تركيبة حدودية إلى منطقة ملتصقة. لا غنى عن الحاويات المغلقة وفترة الاحتفاظ القصيرة (أقل من 8 ساعات) بين التحبيب والضغط.
يفسح استكشاف الأخطاء وإصلاحها التفاعلي المجال أمام تقنية تحليل العمليات المضمنة (PAT). يمكن أن تكتشف مجسات الأشعة تحت الحمراء القريبة (NIR) المثبتة على المكبس تغيرات كثافة القرص كل 20-30 مللي ثانية، مما يحدد اتجاه الحد الأقصى المتطور قبل وقت طويل من ظهور عيب بصري. يتحقق مطياف رامان، المدمج في أنبوب القذف، من الشكل متعدد الأشكال ويمكنه اكتشاف التغيرات الطفيفة في بلورة API التي تسبق الالتصاق. وفي إحدى الحالات المنشورة، قامت إحدى الشركات المصنعة بتقليل عمليات الرفض المتعلقة بالتغطية بنسبة 62% بعد تثبيت نظام NIR الذي يوفر تغذية راجعة في الوقت الفعلي لضبط قوة الضغط المسبق تلقائيًا.
تعتبر التحسينات على جانب المعدات تحويلية بنفس القدر. تركيبات قوية للغاية أو سامة للخلايا تتم معالجتها أنظمة الاحتواء مواجهة مخاطر العيوب الفريدة: يؤدي تراكم الشحنات الساكنة داخل العوازل إلى سحب الجزيئات الدقيقة بعيدًا عن القالب، مما يتسبب في تباين الوزن؛ يمكن أن تؤدي تقلبات الرطوبة داخل الحاوية المغلقة إلى خلق ظروف حبيبية لزجة لا يمكن ملاحظتها حتى تظهر العيوب. تشتمل تصميمات العازل الحديثة على تحكم نشط في الرطوبة وقضبان مؤينة تعمل على تحييد الكهرباء الساكنة، مما يقلل من هذه المشكلات.
تلعب أنظمة التنظيف المكاني (CIP) للصناديق والمكابس الآن دورًا مباشرًا في منع العيوب. يؤدي الغسيل اليدوي غير المتسق إلى ترك أثر للمواد الخافضة للتوتر السطحي أو بقايا معدنية؛ يمكن أن يتسبب صندوق واحد تم شطفه بشكل سيئ في الالتصاق بدفعة كاملة عن طريق تغيير طاقة سطح الثقب. آلي معدات التنظيف المساعدة يوفر دورة تنظيف معتمدة وقابلة للتكرار مع مراقبة موصلية الشطف النهائية، مما يضمن عدم انتقال أي بقايا إلى الدفعة التالية. وهذا مهم بشكل خاص للشركات المصنعة للعقود التي تقوم بالتبديل بين المنتجات بشكل متكرر.
لا يقتصر القضاء على عيوب الأجهزة اللوحية على إيجاد "حل" واحد - بل يتعلق ببناء نظام يربط بين الصياغة والمعدات ومعالجة البيانات في نموذج تنبؤي. عندما يظهر اتجاه جديد للتغطية، فإن المهندس الذي يمكنه تتبعه إلى تغيير بنسبة 0.2% في تجانس مادة التشحيم أو انحراف سرعة الضغط بمقدار 5 دورة في الدقيقة هو الذي يحل هذه المشكلة في ساعات، وليس أسابيع. تعمل العمليات الأكثر مرونة على توحيد بروتوكولات الاستجابة للعيوب حول عتبات كمية، والاستثمار في معدات التحبيب التي توفر خصائص جسيمية متسقة، والاستفادة من المراقبة في الوقت الفعلي لتحويل العيوب من المفاجآت إلى إشارات عملية يمكن التحكم فيها. باستخدام الأدوات والأطر الموضحة هنا، أصبح هذا المستوى من التحكم في متناول اليد تمامًا.
تريد البقاء حتى الآن؟
اتصل بنا عبر عنوان البريد الإلكتروني أدناه.
لا تقلق بشأن البريد العشوائي. نحن نكره ذلك أيضا!
العميل المحمول
حساب الفيديو
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
البريد الإلكتروني: zy@zy-drying.com
معرف وي شات
واتساب
حقوق النشر2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. جميع الحقوق محفوظة  الشركة المصنعة لمعدات الجرعات الصلبة عن طريق الفم