HSD R&D مختبر حجم بن خلاط
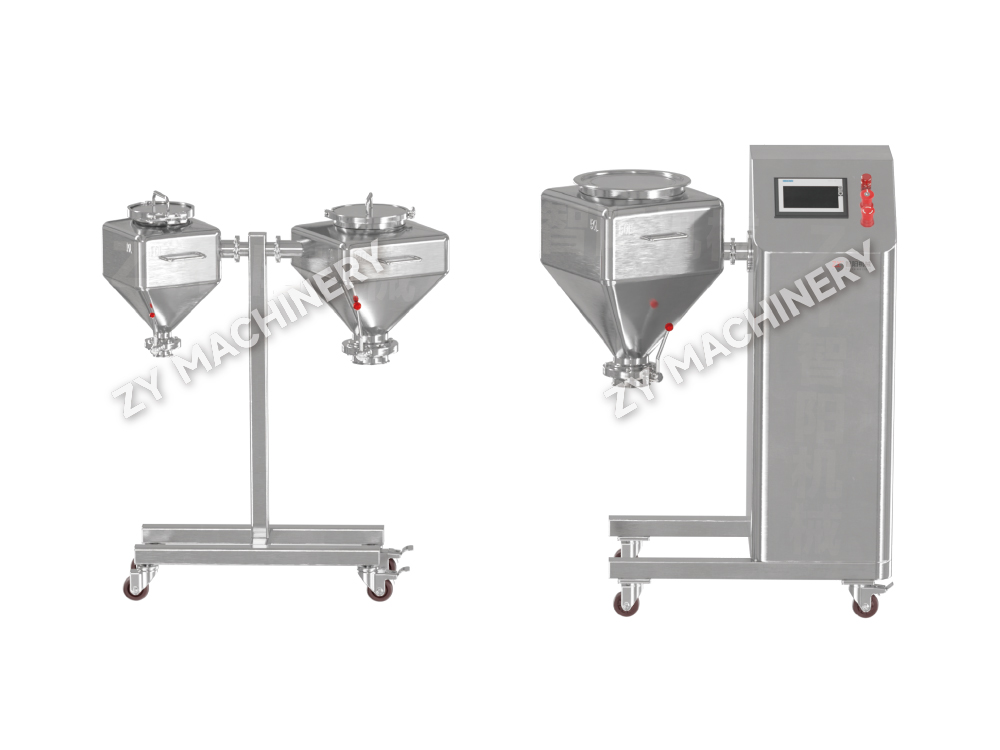
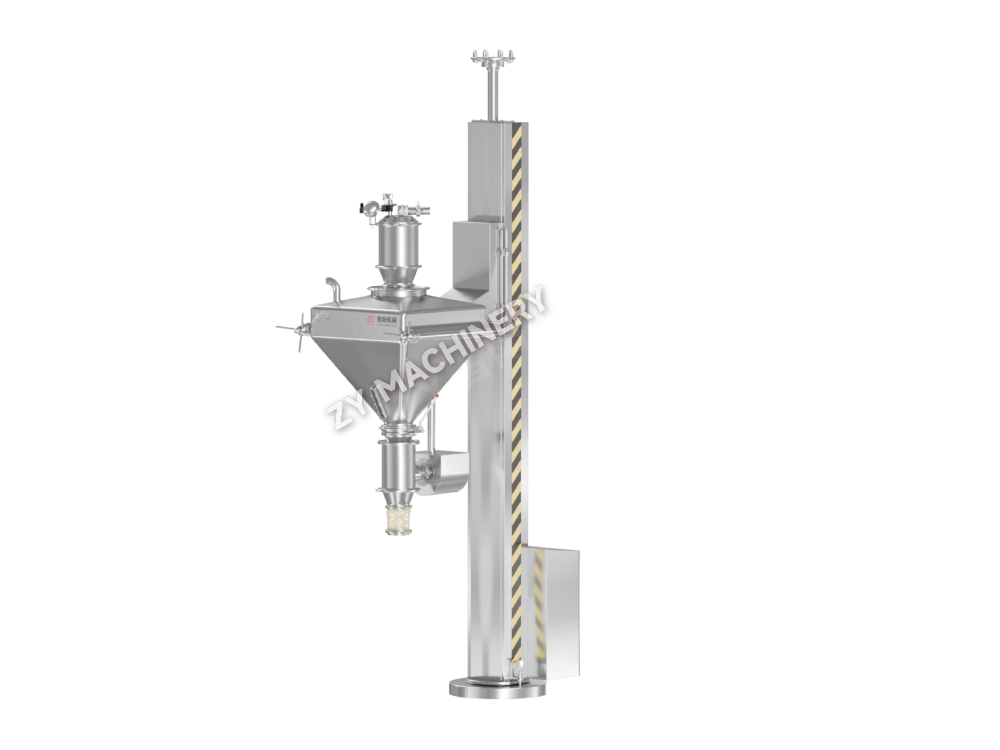
يحقق خلاط الصندوق ذو الحجم المعملي HSD R&D خلطًا فعالاً للمواد من خلال د.....

نادراً ما يكون الاحتواء مشروعاً بحد ذاته. يظهر بهدوء: جزيء جديد به حد تعرض مهني أقل بكثير، وملاحظة تدقيق حول الغبار المتراكم على درابزين الممر، ومشغل يذكر أن مذاق المسحوق لا يزال مرًا بعد ساعة من نوبة العمل. بمجرد أن تبدأ في البحث، يبدو الخط بأكمله - من غرفة الوزن إلى محطة غسيل الصناديق - مختلفًا بعض الشيء.
نحن نصمم ونبني معدات معالجة المسحوق والجرعات الصلبة في تشانغتشو، ويظهر الاحتواء في كل محادثة تقريبًا بيننا وبين مهندسي العمليات. المثير للاهتمام هو أن المحادثة لا تبدأ أبدًا بـ "نحن بحاجة إلى عازل". يبدأ الأمر بمنتج وحجم الدفعة وسؤال أكثر عملية: ما هي كمية هذه المواد المسموح لها بالوصول إلى الأشخاص الذين يقومون بتشغيل الخط؟
في صناعة الأدوية، يحمي الاحتواء في ثلاثة اتجاهات في وقت واحد: المشغل من المنتج، والمنتج من المشغل والبيئة، والمنتج من المنتجات الأخرى من خلال التلوث المتبادل. تقسم معظم برامج الاحتواء هذا العمل إلى طبقتين.
يتم التعبير عن كلا الطبقتين بنفس اللغة. يصف حد التعرض المهني (OEL) مقدار المواد المحمولة جواً التي تعتبر مقبولة خلال نوبة العمل، ويقوم نطاق التعرض المهني (OEB) بتجميع المنتجات في عدد صغير من الفئات العملية. كل قرار بشأن المعدات - الأختام، ونوع الفلتر، وطريقة النقل، والتحقق من صحة التنظيف - يتدفق من هذا النطاق، لذا يجدر الاتفاق عليه قبل كتابة المواصفات الفنية.
في تجربتنا، نادرًا ما يضيع خط ما بسبب خرق دراماتيكي واحد. ويتسرب في اللحظات الصغيرة المتكررة التي تكون فيها المادة مفتوحة للغرفة لبضع ثوان. المشتبه بهم المعتادون متسقون:
كل واحد من هذه الأسئلة يتعلق بالمعدات والواجهة، وليس سؤالًا يتعلق بالانضباط. يعمل المشغلون حول نقطة نقل سيئة التصميم؛ لا يعملون حوله بأمان.
الجدول أدناه هو نوع التوجيه الذي نستخدمه في مناقشات المشروع المبكرة. إنه فظ بشكل متعمد، لأن القياسات الدقيقة تعتمد على سمية المنتج وفعاليته وشكله المادي وطريقة تشغيل الخط.
| الفرقة | OEL النموذجي (ميكروجرام/م3، TWA لمدة 8 ساعات) | ما يستغرق عادة |
|---|---|---|
| أو إي بي 1 | 1000 وما فوق | التهوية العامة، والعادم المحلي في نقاط توليد الغبار |
| أو إي بي 2 | 100 إلى 1000 | نقل مغلق، شحن خالي من الغبار، عادم محلي أساسي |
| أو إي بي 3 | 10 إلى 100 | معدات مختومة، تحتوي على شحن، تنظيف معتمد |
| أو إي بي 4 | 1 إلى 10 | صمامات النقل المغلقة أو منافذ القفازات، وشحن المعزل، والتنظيف المكاني (CIP) مع التحقق من الصحة |
| أو إي بي 5 | أدناه 1 | خطوط محتواة بالكامل، عازل أو معالجة آلية، التحقق من صحة التنظيف المخصص |
من الأخطاء الشائعة تحديد الغرفة لأعلى نطاق في الموقع مع ترك الجهاز مفتوحًا. والعكس – المعدات الثقيلة في غرفة غير خاضعة للرقابة – أمر شائع ومكلف بنفس القدر.
تتم معظم أعمال الاحتواء على خط الجرعات الصلبة من خلال قائمة قصيرة بشكل مدهش من الأجهزة، والخبر السار هو أنه يمكن إضافتها إلى خط موجود على مراحل.
تحل محطات الشحن الخالية من الغبار ونقل الفراغ محل الدلو والغطاء المفتوح. يتم سحب المواد من حاوية موجودة، ويتم نقلها عبر خط مغلق ويتم تفريغها مباشرة في الخلاط أو المحبب أو القادوس. عندما تكون دقة الجرعات مهمة، تتيح لك محطة الوزن والتغذية المدمجة توزيع الوزن دون فتح العملية.
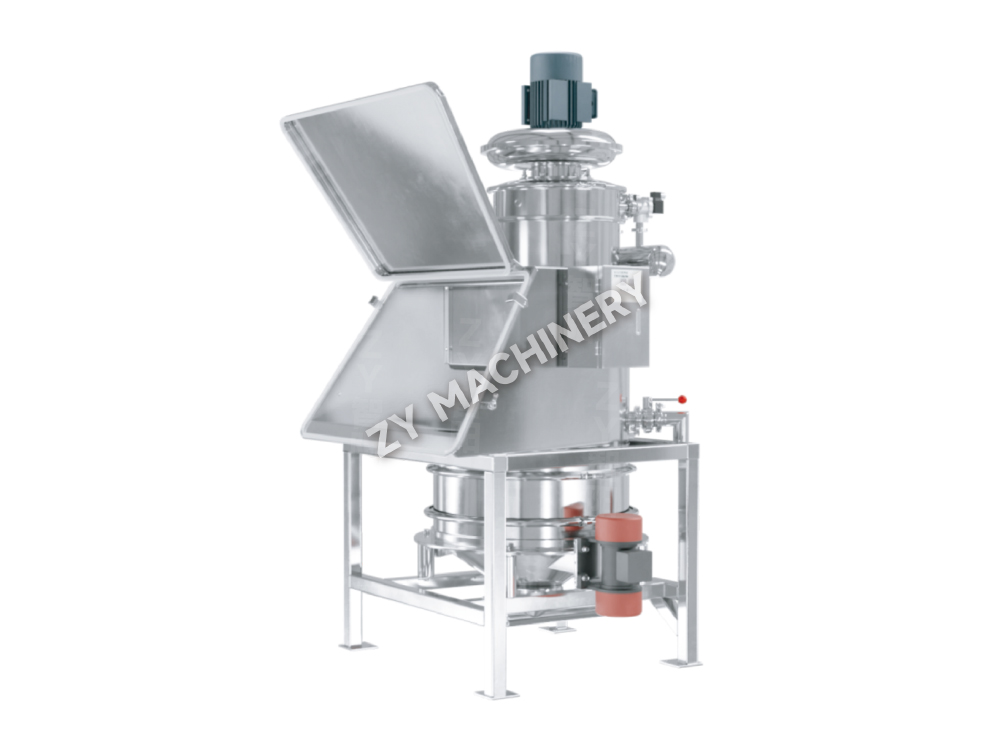 محطة تغذية خالية من الغبار TLZ لتحميل المسحوق والحبيبات يتحكم في الغبار أثناء تحميل المواد المسحوقة والحبيبية في إنتاج الأدوية والمواد الغذائية والكيميائية، من خلال تنظيف الفلتر العكسي النبضي وإزالة الحديد الاختيارية أو الغربلة أو السحق. عرض المنتج →
بالنسبة للنطاقات الأعلى، يجب أن تكون المعدات نفسها هي الحاجز. أوعية التحبيب المختومة، ومنافذ أخذ العينات المضمنة، ومنافذ القفازات، وواجهات الصمامات المقسمة كلها تقلل من عدد مرات فتح العملية. عندما يتطلب المنتج بيئة مغلقة حقًا، فإن خط إنتاج الجرعات الصلبة عالي الاحتواء يجمع الخلط والتحبيب والتجفيف والطلاء في مظروف واحد متضمن.
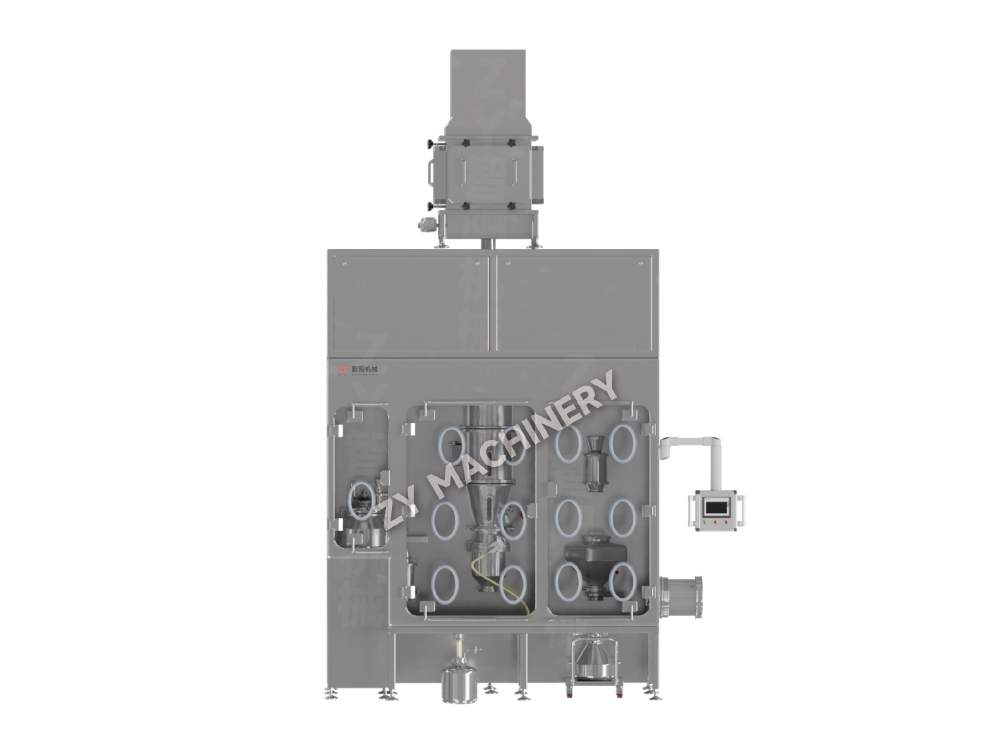 خط إنتاج الجرعات الصلبة عالي الاحتواء للبحث والتطوير لدى GFH خط متكامل للأقراص والكبسولات والحبيبات عالية الفعالية مع حماية OEB4/OEB5 ونماذج من 1 إلى 20 كجم/دفعة. عرض المنتج →
الاحتواء الذي لا يمكن تنظيفه ليس احتواءًا، بل تراكمًا. تسمح غسالات الصناديق ومحطات التنظيف المكاني (CIP) المتنقلة بتنظيف الحاويات والمعدات في دائرة مغلقة بمعلمات معتمدة، بدلاً من فركها يدويًا في غرفة مفتوحة. يظهر الفرق في التحقق من صحة التنظيف بقدر ما يظهر في تعرض المشغل.
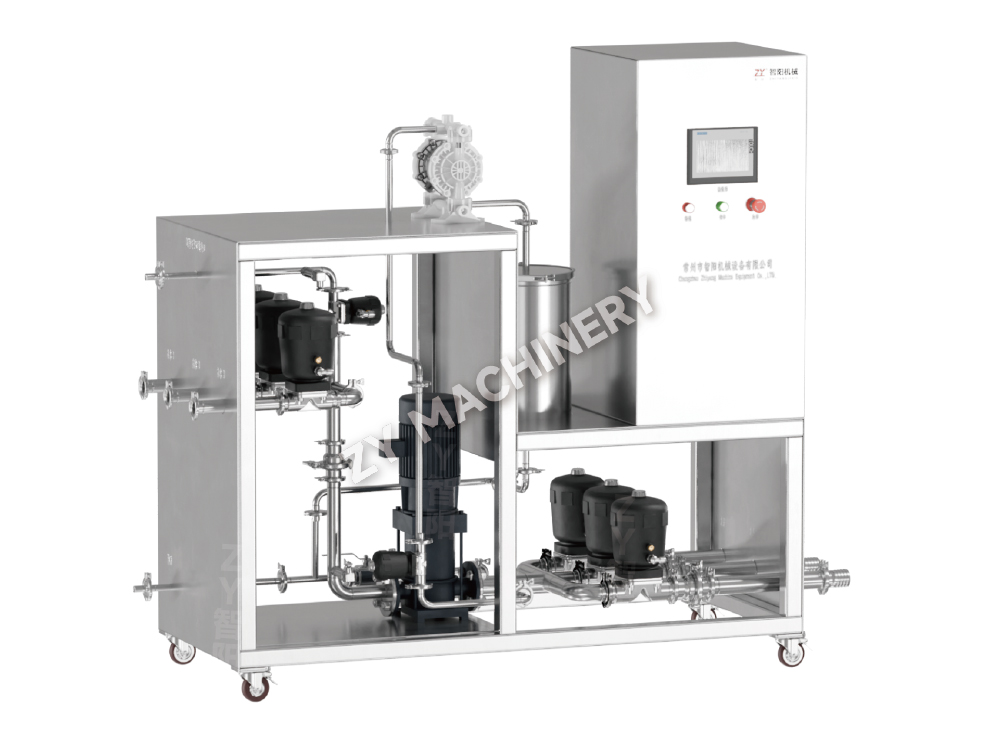 محطة تنظيف QWQY Mobile CIP لمعدات الجرعات الصلبة يوفر التنظيف المكاني الآلي للخلاط، وآلة التحبيب، وغرف الطلاء، مع نماذج تتراوح من 5 إلى 15 متر مكعب في الساعة والتنظيف اليدوي بالضغط العالي. عرض المنتج →
إذا كنت لا تزال تقارن خيارات الاحتواء الثانوية، فهذا دليل المشتري للعوازل وأكشاك التدفق يغطي القرارات المتعلقة بجانب الغرفة والتي توضع بجانب المعدات.
تتشكل عادات الاحتواء أثناء التطوير. إن الطريقة التي تعمل في غطاء دخان بمقياس جرامي غالبًا لا يكون لها مكافئ مباشر عند 200 كجم، والفجوة هي حيث تضيع المشاريع الوقت. تتمثل الإجابة العملية في الحفاظ على نفس منطق العملية على كلا النطاقين: نفس طريقة الشحن، ونفس مبادئ النقل، ونفس نهج أخذ العينات، وببساطة بحجم مختلف.
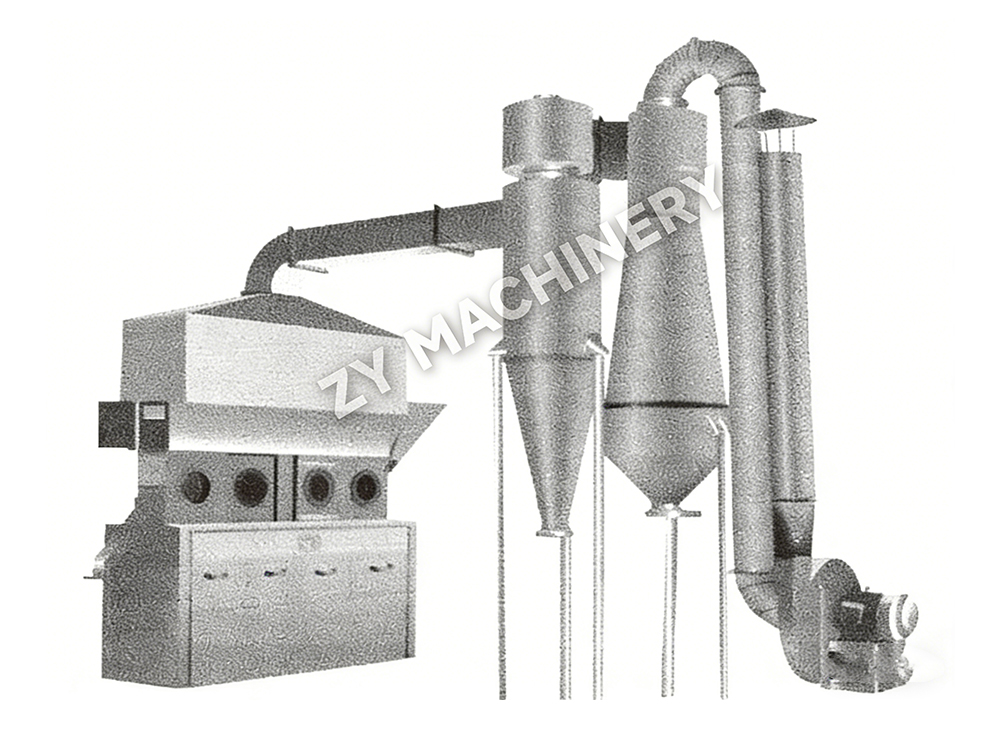
ولهذا السبب نقوم ببناء وحدات معملية تعكس نظيراتها الإنتاجية - التحبيب عالي القص على نطاق واسع، ومعالجة طبقة السوائل، والطلاء، ووحدات الإنتاج المحتواة. عندما تتبع طريقة البدلاء وطريقة الإنتاج نفس التسلسل، يصبح النقل الفني تمرينًا للتحجيم بدلاً من إعادة التصميم.
مهما كان المورد، فإن هذه الأسئلة تميل إلى فصل مفهوم الاحتواء العملي عن الكتيب:
الاحتواء ليس منافسة لمعرفة من يمكنه احتواء أكبر قدر ممكن. يؤدي العزل المفرط في التحديد إلى إبطاء الخط، وتعقيد عملية التنظيف، وغالبًا ما يدفع المشغلين إلى حلول بديلة أسوأ من المخاطر الأصلية. عادة ما يكون الحل الصحيح هو وضع عدد صغير من الحواجز المختارة جيدًا في المكان الذي يتعرض فيه المسحوق، مدعومًا بغرفة تقوم بنصيبها من العمل.
عندما نجلس مع فريق العمليات، نادرًا ما تتعلق الساعة الأولى بالمعدات على الإطلاق. يتعلق الأمر بالمنتج وسجل الدفعة والأشخاص الذين سيديرون الخط للسنوات العشر القادمة. تترتب على ذلك المعدات - وعادةً ما ينتهي الأمر بشكل أبسط مما توقعه الجميع.
تريد البقاء حتى الآن؟
اتصل بنا عبر عنوان البريد الإلكتروني أدناه.
لا تقلق بشأن البريد العشوائي. نحن نكره ذلك أيضا!
العميل المحمول
حساب الفيديو
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
البريد الإلكتروني: zy@zy-drying.com
معرف وي شات
واتساب
حقوق النشر2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. جميع الحقوق محفوظة  الشركة المصنعة لمعدات الجرعات الصلبة عن طريق الفم